——真正的问题不是“弯了以后电阻突然变大”,而是电流开始往内弯侧拥挤
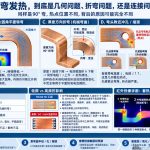
一根50 mm宽、5 mm厚的铜排,直着走的时候,大家很容易把它理解成“250 mm²截面一起均匀导电”。可一旦它在平面内拐了一个90°弯,这个直觉就开始失效:靠近内弯的一侧路径更短,靠近外弯的一侧路径更长,电流会重新分布,内侧电流线明显变密。
这就是电流拥挤(current crowding)。它并不要求材料发生任何变化,也不要求接头松动;即使是一整块成分完全均匀、没有氧化、没有螺栓接触面的纯铜,只要几何形状发生突变,局部电流密度就可能升高。经典90°平面导体实验曾测得内角附近的归一化电流密度约可达到直线区域的1.74倍;而局部焦耳热密度与J²成正比,这意味着同样电阻率条件下,局部发热强度理论上可接近直线区的3倍。[1][2]
不过,“弯头发热”也不能一概而论。一个大圆角、截面不变、散热良好的铜排弯头,整体直流电阻未必比相同中心线长度的直铜排明显更大;真正危险的通常是局部热点,而不是整段电阻突然暴涨。若再叠加尖锐内角、冲孔、折弯减薄、接头、电镀缺陷、高频集肤效应和邻近效应,热点才会进一步放大。
| 先记住一个结论:90°弯头的问题首先是“电流分布不均”,其次才是“总电阻变化”。看温升时,不能只拿ρL/A算一个平均值。 |
一、为什么电流会往内弯侧“抄近路”?
对直铜排而言,如果截面和材料均匀、附近没有强磁场干扰,在直流或足够低频条件下,截面内电流密度可以近似看成均匀。90°平面转弯则不同:电流必须从一个方向转到另一个方向,内侧路径天然更短,外侧路径更长。
可以把一个圆滑的90°弯简化成四分之一圆环。设内半径为rᵢ、外半径为rₒ、厚度为t,电流沿圆周方向流动。半径为r的一条极窄铜带,路径长度约为θr,而截面积为t·dr;不同半径上的这些“窄铜带”相当于并联。于是局部电场和电流密度近似满足:
J(r) ∝ 1 / r
也就是说,越靠内弯,r越小,电流密度越高。这个模型虽然忽略了直线段与弯头过渡处的复杂三维场,但它非常直观地解释了为什么“内弯更热”不是玄学。
例如,一条50 mm宽铜排形成圆弧转弯,如果内半径50 mm、外半径100 mm,仅按理想圆环模型,内外侧电流密度比就可达到约2∶1。实际工程中电流会在过渡区域重新分布,不会简单照搬这个数值,但趋势非常明确:弯曲半径越小、宽度相对于半径越大,电流拥挤越严重。
二、为什么“电流密度高一点”,温度可能高很多?
导体内部单位体积的焦耳热可以写成q = J²ρ。这里最容易忽略的是平方关系:局部电流密度提高20%,发热不是提高20%,而是提高44%;提高50%,发热变成2.25倍;提高到1.7倍,局部发热就接近2.9倍。
q”’ = J²ρ
| 局部J / 平均J | 局部焦耳热 q / q₀ | 意味着什么 | 工程判断 |
| 1.0× | 1.00× | 正常均匀区 | 基准 |
| 1.2× | 1.44× | 仅20%电流拥挤已明显增热 | 需要关注 |
| 1.5× | 2.25× | 局部热源强度翻倍以上 | 容易形成热点 |
| 1.7× | 2.89× | 接近3倍局部热源 | 长期可靠性风险显著 |
| 2.0× | 4.00× | 强烈拥挤 | 应优化几何/连接 |
而温度升高以后,铜的电阻率又会继续增加。工程上常用铜的电阻温度系数约0.004/℃量级进行修正。[3] 如果某热点从20℃升到100℃,电阻率大约会增加三成左右。于是形成一个反馈:局部J高 → 局部发热多 → 温度升高 → 电阻率上升 → 同样电流下热损耗进一步增加。
当然,最终温度并不是简单按J²倍数上涨,因为热还会通过铜自身导热、空气对流、辐射以及与绝缘件/连接件的接触传走。但这恰恰说明为什么“热仿真”和“电流场仿真”要耦合:局部发热在哪里产生、热量又从哪里散出去,两件事缺一不可。Mersen的母排设计资料也明确强调,应通过电流流动和温升仿真识别高电流密度区域并优化截面或宽度。[4][5]
三、90°弯最怕的不是“弯”,而是一个尖锐内角
如果内角是理想数学意义上的尖角,电场解会在角点处出现奇异性,理论电流密度趋于非常大。真实铜排不可能存在无限尖锐的角点,冲裁、铣削、折弯都会留下有限圆角,但圆角越小,局部电流拥挤仍然越强。[1][2]
这也是为什么把直角内角改成圆弧,是最直接、最有效的设计手段之一。圆角不是为了“好看”,而是在给电流更多横向展开空间,让等电位线和电流线逐渐转弯,而不是在一个几何突变点强行换方向。
2014年针对任意角度平面导体的解析研究专门讨论了这一问题:尖角附近会产生电流密度强烈集中,用有限半径圆弧替代尖角可以显著消除数学奇异性并缓和current crowding。[1] 对实际母排来说,具体最佳半径还要同时考虑空间、折弯成形能力、绝缘距离和机械安装,不能简单套一个固定倍数。
| 圆角半径越大,一般越有利于降低内弯电流峰值。但“最大圆角”也不是唯一目标:真正要优化的是电流分布、结构空间、机械成形和热路径的综合结果。 |
四、平弯和立弯不是一回事:先搞清楚铜排到底怎么弯
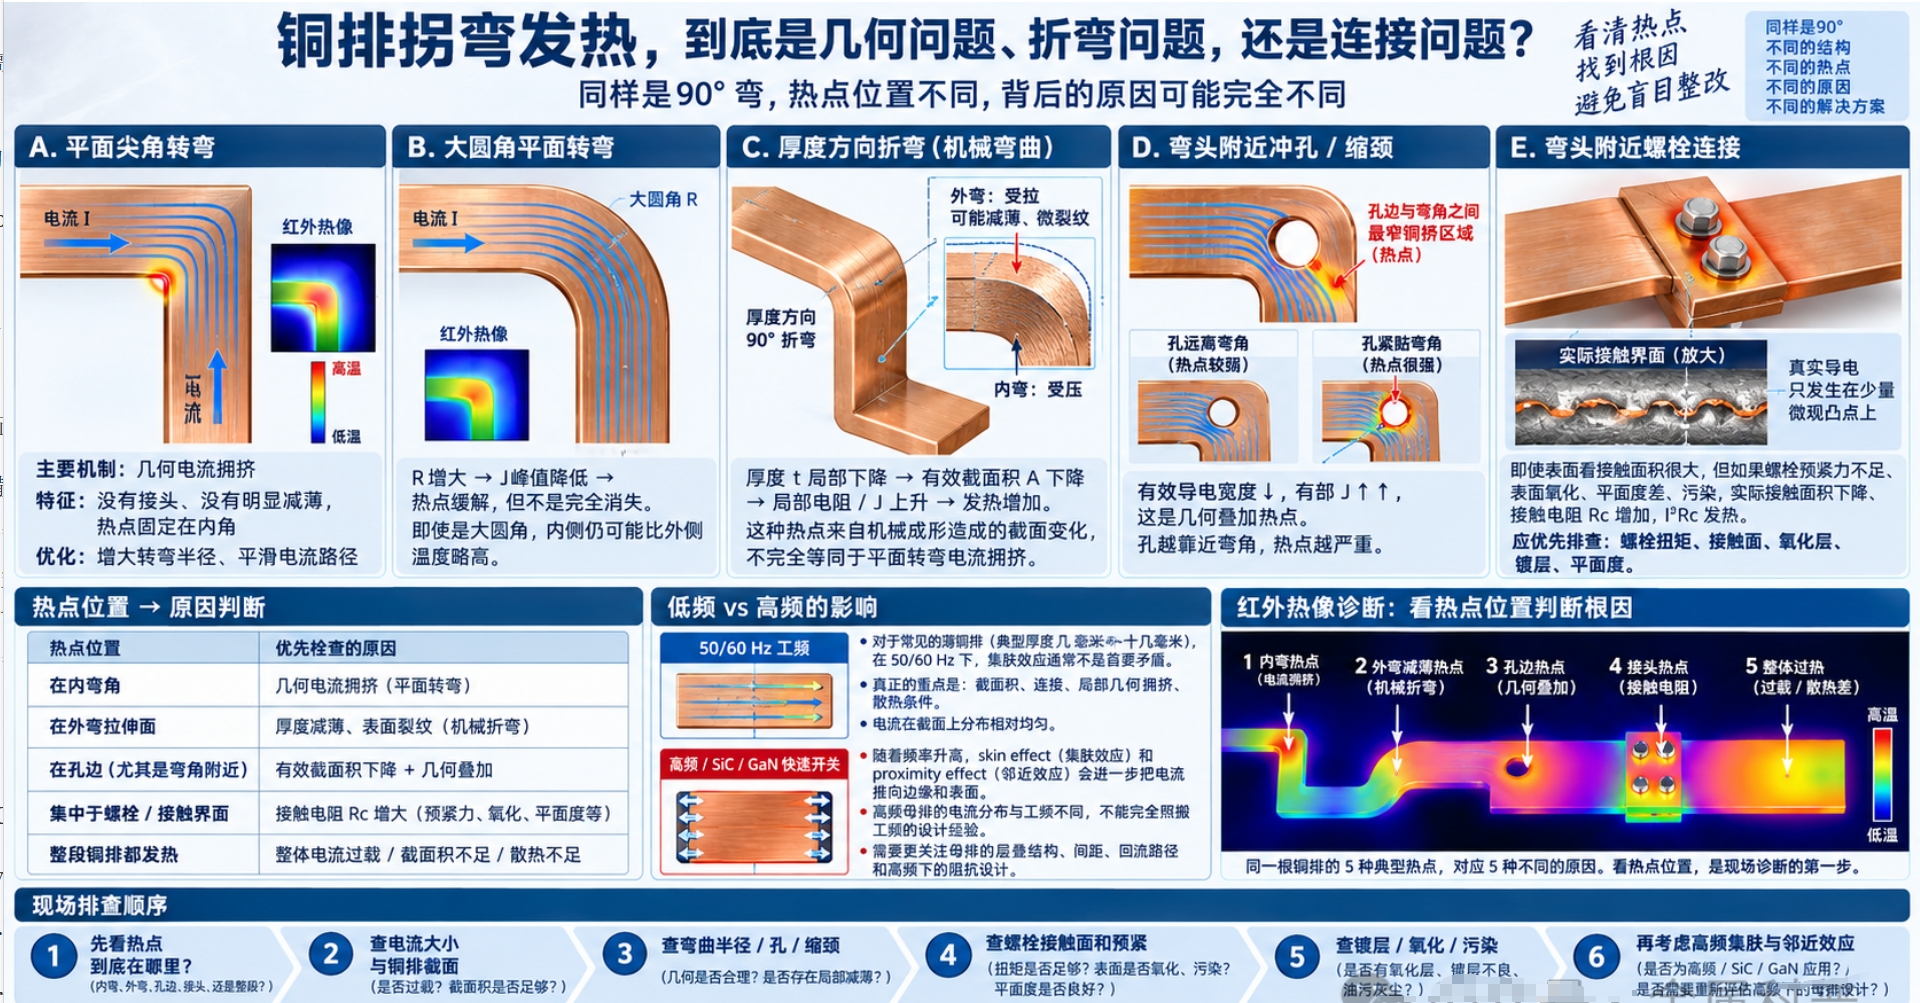
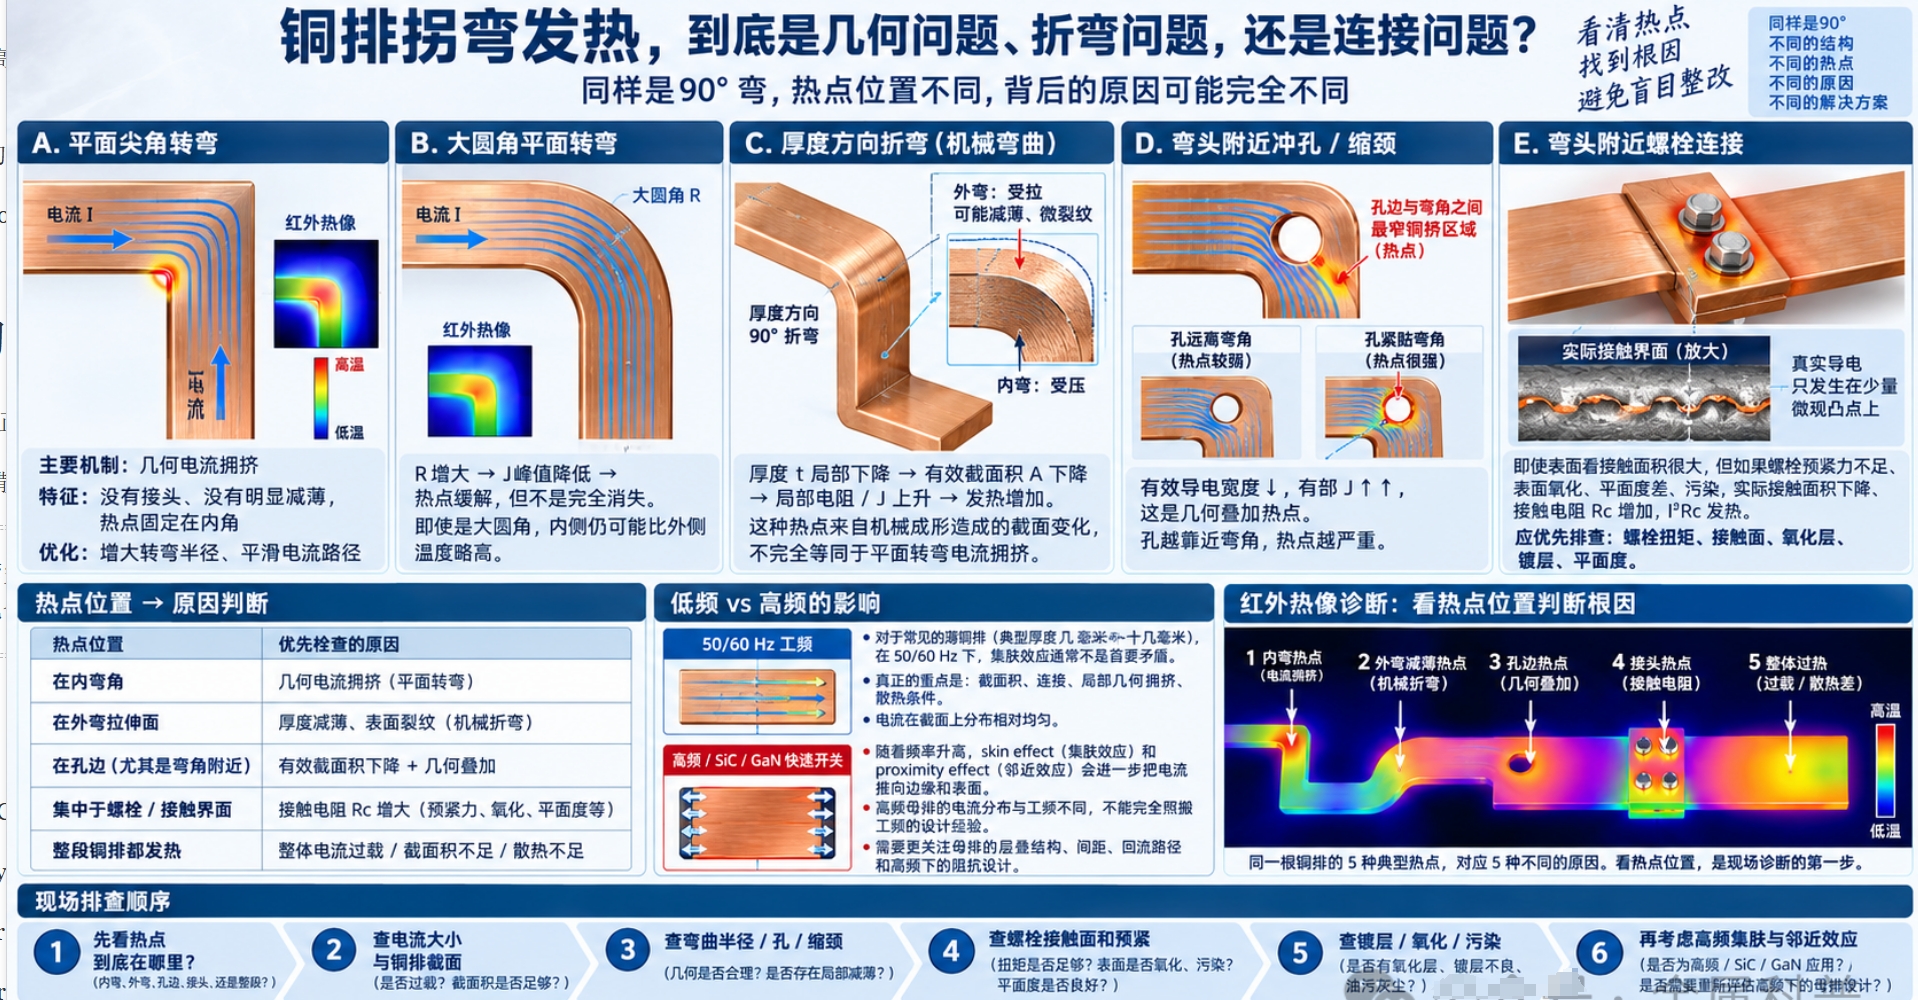
铜排常见的90°转向至少有两种完全不同的几何:一种是在铜排宽面内转弯,可以理解成“平面L形”;另一种是把铜排沿厚度方向折起,形成空间90°折弯。两者的发热机制并不完全一样。
| 弯曲形式 | 主要电流问题 | 主要机械问题 | 典型热点位置 | 优先优化方向 |
| 平面90°转弯 | 内弯电流拥挤明显 | 内外边缘应变较小或取决于成形方式 | 内圆角/尖角附近 | 加大内圆角、优化转角轮廓 |
| 厚度方向折弯 | 几何转向+三维电流重分布 | 外弧拉伸、内弧压缩、局部减薄/鼓包 | 折弯圆弧、过渡区 | 控制R/t、减薄率、表面裂纹 |
| 折弯+冲孔/螺栓连接 | 拥挤与接触电阻叠加 | 孔边应力集中、装配变形 | 孔边、接触面、内弯 | 把电流场与接触压力一起设计 |
特别是厚度方向折弯,外弧材料被拉伸,内弧被压缩。如果折弯半径过小,外侧可能出现局部减薄、表面微裂纹甚至镀层开裂;这时热点就不再只是电磁几何问题,而是截面积变化、表面状态和接触可靠性一起参与。
五、为什么有时候“弯头”其实没问题,真正热的是旁边那个螺栓孔?
现场用红外热像看到一个90°弯附近发热,很容易第一反应就是“弯头设计不合理”。但工程诊断必须先看温度峰值到底落在哪里。如果最高温在螺栓接触面、镀层接触区或孔边,主导机制可能是接触电阻,而不是弯曲本身。
一个冲孔会直接迫使电流绕孔流动,孔边本身也会出现current crowding;如果孔旁又正好接近90°转角,两种几何扰动会叠加。螺栓预紧力不足、接触面氧化、镀锡层损伤、垫片设计不合理,则会进一步提高接触电阻。
因此母排热点应至少分成三类:①几何电流拥挤热点;②接触电阻热点;③散热条件差造成的热堆积。三者在热像图上都可能表现为“这块更热”,但整改方法完全不同。
六、50 Hz的大铜排也要担心集肤效应吗?要,但别夸大
在直流下,几何转弯已经足以产生电流拥挤;到了交流,还会叠加集肤效应和邻近效应。铜在50 Hz时的集肤深度大约9 mm,60 Hz约8.5 mm。[6] 这意味着对于3~5 mm厚的普通铜排,工频集肤效应通常还没有严重到“电流只走表面”;但如果铜排厚到10 mm以上,或者多片母排靠得很近,就不能再完全按均匀直流电流处理。
频率升高后情况会迅速变化。铜的集肤深度与1/√f成正比:1 kHz约2.1 mm,10 kHz约0.65 mm,100 kHz只有约0.21 mm。[6][7] 在SiC、GaN等高频功率电子系统中,母排虽然承载的“主电流”可能包含直流分量,但开关纹波和高次谐波会使有效交流电阻、邻近效应和转角电流拥挤更加突出。Mersen也将高频skin effect和电流流动仿真列为层叠母排设计的关键内容。[4]
所以,传统低频配电铜排和高频功率模块母排不能用完全相同的经验设计。前者通常更关注总截面、温升、接头和自然散热;后者除了这些,还要关注层叠结构、正负母排间距、回流路径、寄生电感、集肤和邻近效应。
七、一个反常识:圆滑90°弯的“总直流电阻”未必明显变大
这点非常重要。大家常说“弯了以后路径变长,所以电阻变大”,但对一个截面不变、圆滑转弯的母排来说,这种说法过于粗糙。内侧路径短但截流多,外侧路径长但截流少,各条路径相当于并联。结果可能是局部J非常不均匀,但整个弯头的等效电阻与同中心线长度直条相比并不会成倍增加。
这正是“平均电阻”和“局部热点”不能混为一谈的原因。测一段母排两端的毫欧级电阻,可能并没有发现明显异常;但红外热像、有限元电流密度云图却能看到内弯存在热峰值。对于寿命和绝缘可靠性而言,最弱的局部热点往往比平均温升更关键。
早期对普通金属90°弯导体的解析研究也指出,适当圆角对整体电阻的改变量可能很小,而局部电流分布变化却非常明显。[1][2] 因此工程上不能只用四线法测总电阻来判断弯头设计是否优秀。
八、弯头越热,首先应该改什么?
第一优先级通常不是“换更纯的铜”,而是先优化几何。对于同一种T2或无氧铜,电阻率差异远小于尖角造成的局部电流分布差异。把尖角改成合理圆弧、在高电流密度区局部加宽、避免转角旁立刻开大孔,往往比材料纯度提高几个百分点更有效。
第二是保证截面没有在成形中被偷偷减小。折弯后测一下外弧厚度、宽度和最薄位置,尤其是硬态铜排、镀层铜排以及小R/t折弯。若局部减薄10%,相同电流下平均J就会相应提高;再叠加几何拥挤,热点会更加明显。
第三是检查散热条件。铜排自身导热很好,但一个弯头如果恰好被绝缘罩包住、贴近热源、风道死角或夹在多片母排之间,即使电流密度只略高,也可能因为散热系数更低而成为温度最高点。铜排载流量表本身就会随温升允许值、表面辐射率、母排数量和间距而变化。[5][8]
第四才是看材料和表面。对于连接区,镀锡、镀银、氧化膜、表面粗糙度和预紧力很重要;对于整段连续弯头,只要材料导电率合格,几何和热边界往往更值得优先排查。
| 现场排查顺序建议:先看热点位置 → 再看是否尖角/孔边 → 再查接触面与预紧力 → 再看折弯减薄 → 再看风道与周围热源 → 最后才怀疑“铜材本身导电率不够”。 |
九、为什么AI服务器和高功率电源里,这个问题反而更值得关注?
服务器电源、储能PCS、充电模块和高功率DC配电越来越追求高电流密度和紧凑布置。空间越紧,母排越容易被迫做成急转弯、异形截面、多层叠放和密集连接;同时环境温度更高、周围还有功率器件持续放热。于是过去在低电流系统里“不太明显”的局部拥挤,可能成为几十摄氏度的温差来源。
更高频的功率变换又引入另一层问题:电流不再只按截面积均匀利用铜,几何形状开始同时影响AC电阻和寄生电感。因此未来高端母排设计越来越像“电磁结构件”,而不是简单把一块铜板按尺寸折弯。
Mersen等母排厂商公开的设计流程已经把current flow simulation、temperature rise simulation以及high-frequency skin effect作为母排工程设计的一部分。[4][5] 这背后的逻辑很简单:仅凭A/mm²经验值可以做初步尺寸,但一旦出现转角、孔洞、层叠和高频,就必须看电流到底在哪里流。
十、总结:90°弯头真正改变的,是“电流怎么走”
铜排拐一个90°弯,并不会让铜的本征电阻率发生神秘变化。真正改变的是几何边界:内弯路径短、外弯路径长,电流开始向内侧集中;如果内角太尖,局部峰值会进一步抬高。由于焦耳热与J²成正比,温度场会把这种不均匀继续放大。
如果再叠加折弯减薄、冲孔、螺栓接触、高频集肤/邻近效应和散热死角,热点就可能非常明显。但反过来说,只要转角轮廓合理、截面稳定、连接可靠、散热边界良好,90°弯并不是天然“高电阻缺陷”。
| 核心结论:设计铜排弯头,真正要看的不是“弯没弯”,而是弯完以后电流线有没有被迫挤在一个很小的区域。平均电流密度合格,不代表局部电流密度也合格。 |
参考资料
[1] Gerasimenko T., Polyakov P. A., Frolov I. E. Elimination of Current Crowding Problem in Flat Conductors Bent at Arbitrary Angles. Progress In Electromagnetics Research Letters, 2014, 47: 41-46.
[2] Yongsunthon R. et al. Experimental/current-mapping study of current crowding near a 90° bend; measured current density maximum about 1.74 times the straight-region value near the inner corner. In: Nanophenomena at Surfaces, Springer.
[3] Copper Development Association / Powertech Labs. Copper conductor resistance temperature correction; engineering temperature coefficient approximately 0.004 °C⁻¹.
[4] Mersen. Bus Bars Expert Corner / Design Guide for Bus Bars: conductor sizing, current-flow simulation, temperature-rise simulation and high-frequency skin effect.
[5] Mersen. Copper Ampacity / Multiphysics Simulation for Designing Laminated Busbars: high-current-density areas, temperature rise and geometric optimization.
[6] COMSOL Multiphysics. Eddy Currents model documentation: copper conductivity about 5.998×10⁷ S/m and skin depth about 9 mm at 50 Hz.
[7] Standard skin-depth relation δ = √(ρ/(πfμ)); for copper approximately 2.1 mm at 1 kHz, 0.65 mm at 10 kHz and 0.21 mm at 100 kHz.
[8] Copper Development Association. Ampacities and Mechanical Properties of Rectangular Copper Busbars; effect of emissivity, spacing and number of busses on allowable current.
[9] Aalborg University. Electromagnetic Finite Element Analysis and Simulation-Based Design Optimisation of Busbar. Current-density simulations identify higher current density at 90° corners and inside bend radii.
[10] PyPEEC documentation. U-shaped busbar example illustrating inhomogeneous DC current distribution/current crowding in corners.
[11] Mersen. Design and Simulation of Laminated Busbars for Power Electronics Applications. Thermal and electrical simulation methods for hotspot reduction.
[12] ABB. Busbar Systems technical catalogue: continuous current ratings for E-Cu rectangular busbars under specified ambient and busbar temperature conditions.