——从铜带包覆、纵缝焊接到几十道次拉拔,两种金属如何真正变成“一根线”
铜包铝(Copper-Clad Aluminum,CCA)看起来像一根“外面是铜、里面是铝”的线,但工业制造并不是给铝线简单镀上一层铜。真正的CCA需要让外层铜在整个圆周和长度方向连续存在,并且在后续拉拔、弯曲、绞线、压接甚至退火以后仍然不脱层、不开裂。ASTM B566对电工用圆形铜包铝线就明确要求:铝芯外部应有连续铜包覆层,并在整个界面上可靠结合,成品不应出现裂缝、分层等缺陷。[1]
因此,CCA制造的核心可以概括成两步:第一步先做出“铜包着铝”的复合坯;第二步再利用大塑性变形,把最初只是贴合、包覆的两种金属,逐步压紧、延伸并建立稳定界面。真正决定产品水平的,往往不是第一步“包上去了”,而是后面几十道次拉拔过程中,铜层和铝芯能不能始终按照同一个节奏一起变形。
一、铜包铝不是电镀出来的:先要做一根复合坯
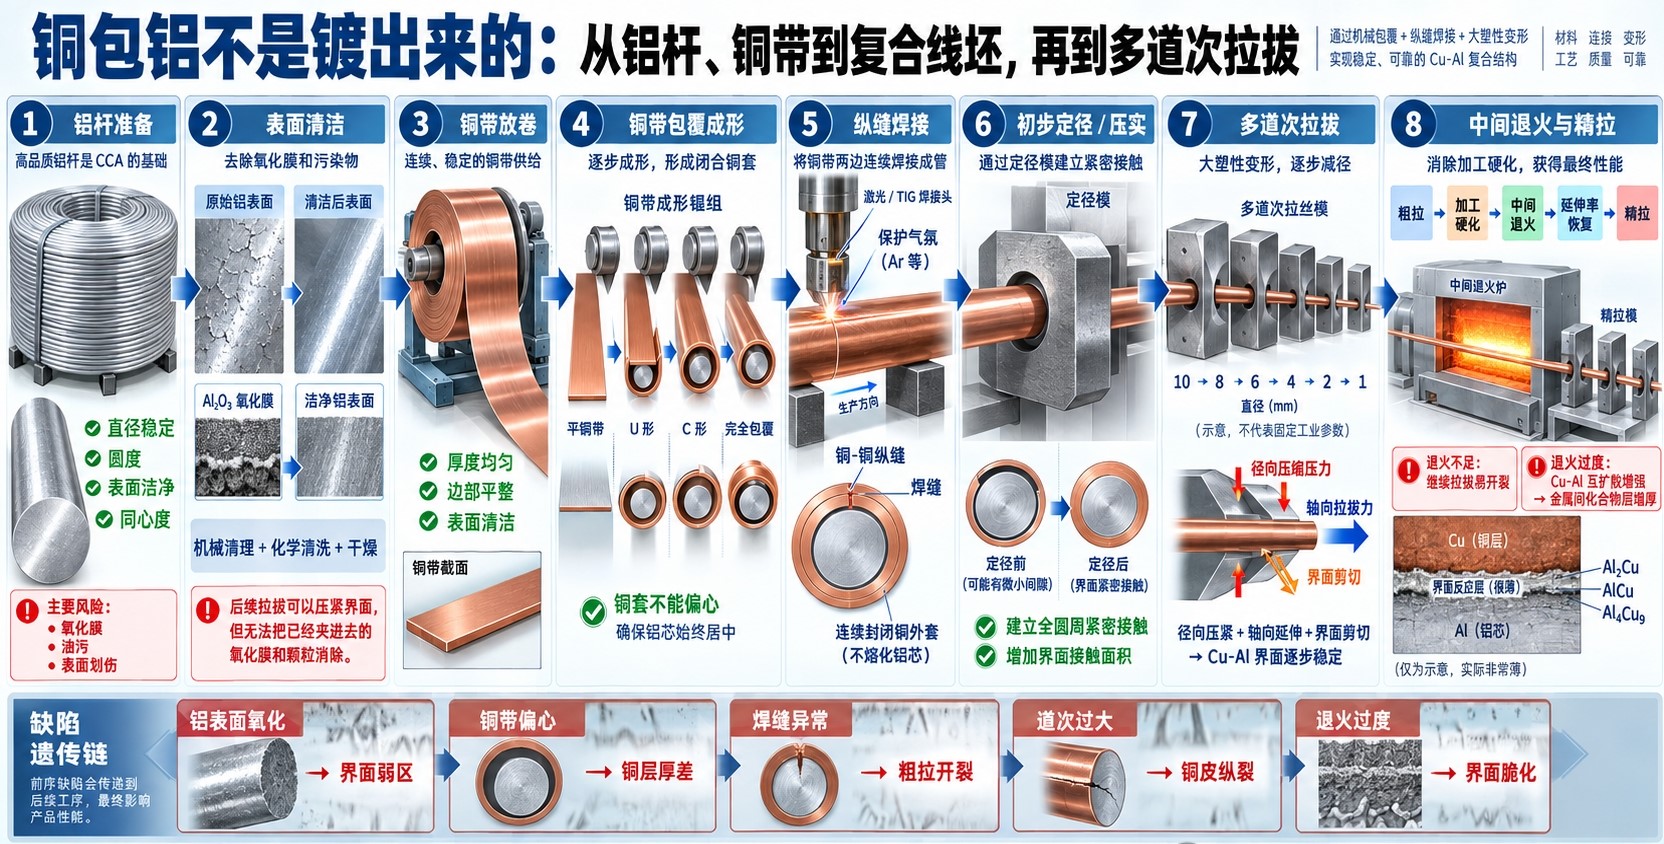
用于线材的CCA有多种制坯路线,例如铜管套铝棒后拉拔、挤压复合、连续铸造复合,以及铜带包覆铝杆后纵缝焊接等。对于连续线材生产,铜带包覆—纵缝焊接—后续拉拔是一条很典型的工业路线;日本公开研究中,就采用A1050级纯铝杆作为芯材、C1020级铜带纵向包覆,铜带对接缝连续焊接,再通过后续拉拔实现Cu/Al强结合。[2][3]
这条路线可以拆成:铝杆准备 → 表面去氧化/清洁 → 铜带放卷 → 辊轮逐步成形包覆 → 铜带纵缝焊接 → 焊缝修整与初步定径 → 复合线坯检测 → 多道次拉拔。需要注意的是,铜带纵缝焊接主要解决的是“让铜外套闭合”,并不意味着此时Cu/Al界面已经像最终成品那样牢固。真正的大面积界面结合,往往要依靠后续强烈塑性压缩与拉拔来建立。
| 工序 | 主要目的 | 最关键控制点 | 失控后果 |
| 铝杆准备 | 提供连续、同心的芯材 | 直径、圆度、表面氧化层、洁净度 | 铜层偏心、界面污染 |
| 铜带准备 | 形成连续外包层 | 厚度均匀、边部质量、表面洁净 | 铜层厚差、焊缝不稳 |
| 包覆成形 | 把平铜带逐步卷成圆筒 | 包覆间隙、同心度、张力匹配 | 搭接/开缝、铜套偏心 |
| 纵缝焊接 | 封闭铜外套 | 保护气氛、热输入、焊缝连续性 | 焊缝裂纹、烧伤铝芯 |
| 初步定径 | 压实外套、建立初始界面接触 | 减径量、模具同心度、润滑 | 界面仍有空隙、铜层局部变薄 |
| 多道次拉拔 | 减径并强化Cu/Al结合 | 道次减面率、模角、摩擦、张力 | 分层、铜皮裂纹、偏心放大 |
| 中间/成品退火 | 恢复塑性、调整状态 | 温度、时间、气氛 | IMC过厚、脆化或软化不足 |
二、第一道真正的门槛,是把铝表面的氧化膜处理掉
铝最麻烦的地方不是软,而是它几乎一暴露在空气中就会形成致密Al₂O₃氧化膜。这个氧化膜对耐腐蚀有利,但对Cu/Al复合却非常不利:它会阻碍新鲜金属接触,也会在后续拉拔时成为界面弱点。因此,包覆前通常要通过机械刮削、清洗、干燥等方式尽量减少氧化层和油污,并尽快完成铜带包覆。[4]
铜带本身同样需要洁净。拉拔以后界面会承受很高的法向压力和剪切应力,如果界面夹着油污、颗粒或氧化物,这些缺陷不会因为“压得很紧”就自动消失,反而可能被拉成长条状夹杂区。最终在弯曲、压接或者后续退火时成为脱层起点。
| CCA的第一条工程逻辑:后续拉拔可以把界面压紧,却无法把原本夹在界面里的氧化膜、颗粒和油污“拉没”。复合坯的表面状态决定了后面界面的上限。 |
三、铜带包上去以后,为什么还必须先焊缝、再压实?
铜带通过多组辊轮逐渐从平带弯成圆筒并包覆铝杆,两条边最后在纵向形成一条接缝。这个接缝必须连续封闭,否则后续拉拔时铜套会从开口处张开或撕裂。公开工业研究和专利中常采用惰性气体或氮气保护下的连续焊接,以减少焊接附近的再氧化。[4][5]
更关键的是,焊缝不能简单理解成“焊得越深越好”。焊接目标是把铜带自身封闭,而不是把铝芯局部熔化后再与铜熔成一体。Cu-Al液相反应复杂,一旦热输入过大,局部可能形成脆性反应产物或严重组织不均。因此,焊后通常还要经过修整、初步减径或压实,让铜套从“套在铝杆外面”转变为与铝芯全周紧密贴合。
四、真正让Cu和Al变成“一根线”的,是后续大变形拉拔
拉拔时,复合线坯穿过比自身直径更小的模孔,在轴向拉力与模具径向压力共同作用下直径降低、长度增加。对于单一铜线,主要关注的是拉拔力、模具磨损、表面质量和加工硬化;但对于CCA,还多了一层更复杂的问题:外层铜和内层铝必须在同一个模孔里同时塑性流动,而且不能发生明显相对滑移、铜层撕裂或界面分离。
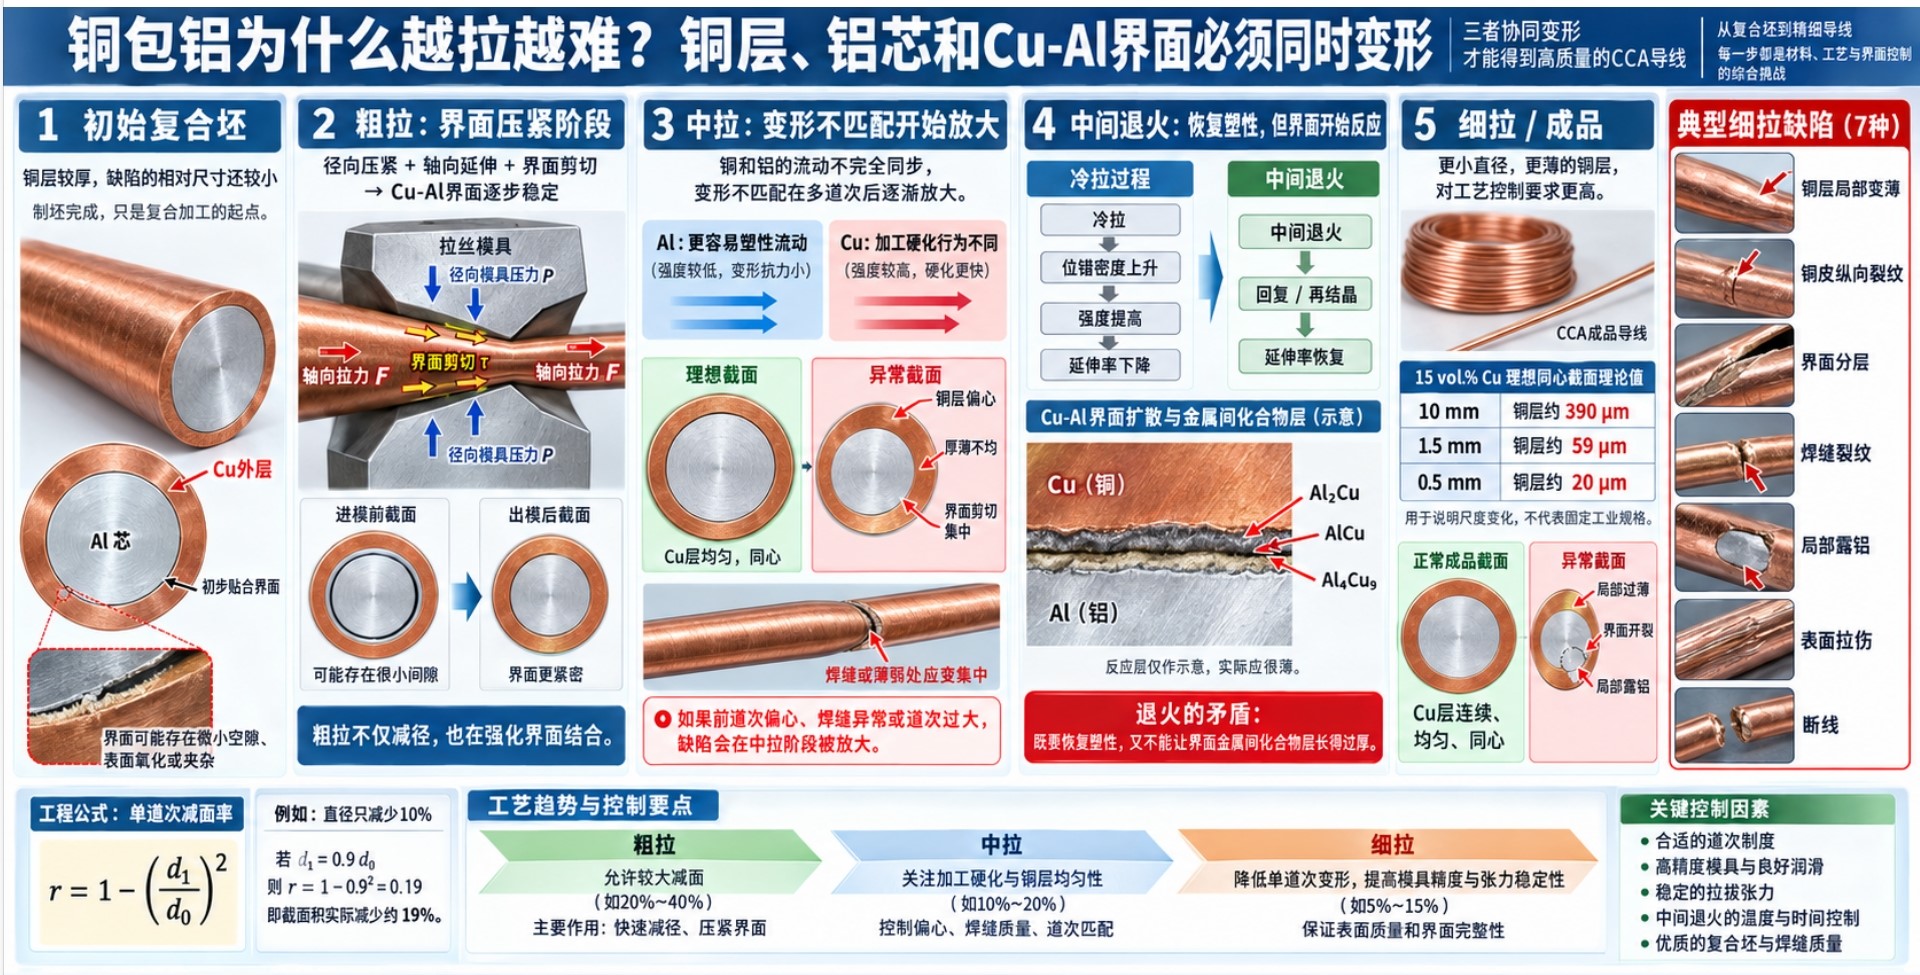
随着截面不断缩小,模具给外层铜施加径向压缩,压力再通过Cu/Al界面传递给铝芯;与此同时,轴向拉伸又迫使两种金属共同延长。界面因此承受“法向压紧 + 轴向剪切”的复合作用。正是这种强塑性变形,使原本的机械贴合进一步转变为稳定结合。日本研究中,10 mm复合坯经过90%以上截面减缩后可拉到1.5 mm,并获得强Cu/Al结合;2024年的多级拉拔研究也从8.9 mm拉至2.9 mm,总截面减缩率约89%。[2][6]
五、拉拔不是看“直径少了多少”,而要看截面减面率
圆线单道次减面率通常用 r = 1 – (d₁/d₀)² 表示,其中d₀为本道次入口直径,d₁为出口直径。比如直径从10.0 mm拉到9.0 mm,看起来只少了1 mm,但截面积已经减少约19%。因此,制定CCA拉拔工艺时,不能只按“每道减0.5 mm”来排模,而应该按截面减缩、材料硬化程度、铜层厚度和界面状态综合安排。
公开研究给出了很有代表性的范围:有研究采用约20%的单道次截面减缩来进行多级CCA拉拔;另一项旋锻—拉拔研究在较粗阶段采用15%~20%单道次变形,进入细丝阶段后降低到8%~15%。这些数据只能作为研究实例而不是通用生产配方,但它们说明一个基本规律:越往细线走,单道次变形通常越需要保守,因为此时铜层已经很薄,表面缺陷和界面不均匀更容易被放大。[6][7]
六、为什么拉得越细,铜层会越来越难控制?
在理想同心、没有铜层破损且Cu/Al体积分数基本不变的情况下,外层铜与内层铝会随整体直径一起缩小。对于圆形截面,铜体积分数f与铜层径向厚度t之间满足:f = 1 – (r/R)²,其中R为复合线外半径、r为铝芯半径。因此 t = R[1 – √(1-f)]。这意味着铜体积分数固定时,铜层厚度几乎与线径成正比。
| 成品直径D | 10 vol.% Cu理论径向厚度 | 15 vol.% Cu理论径向厚度 |
| 10 mm | 256.6 μm | 390.2 μm |
| 5 mm | 128.3 μm | 195.1 μm |
| 2 mm | 51.3 μm | 78.0 μm |
| 1.5 mm | 38.5 μm | 58.5 μm |
| 1 mm | 25.7 μm | 39.0 μm |
| 0.5 mm | 12.8 μm | 19.5 μm |
| 0.1 mm | 2.6 μm | 3.9 μm |
这张表非常关键。以15%铜体积分数为例,10 mm复合坯的理想铜层径向厚度约390 μm;拉到1.5 mm以后只剩约59 μm;如果进一步拉到0.5 mm,铜层只剩约20 μm。此时原先只有几微米的铜带厚差、焊缝余高、界面偏心或划伤,已经占据非常可观的相对比例。
这也是为什么CCA越往细线走,越来越像“精密复合加工”而不是普通拉丝。粗坯阶段的偏心并不会指望在拉拔过程中自动消失;如果铜层一侧偏厚、一侧偏薄,后续可能继续保留这种不均匀,甚至在变形不匹配时进一步恶化。2026年公开专利数据也特别指出,Cu/Al屈服强度差异会在冷拉过程中引起变形不匹配,从而造成铜层厚度不均。[8]
七、铜和铝为什么不会完全按同一个节奏流动?
CCA拉拔最大的材料学矛盾,是Cu和Al的流动应力、加工硬化速率、摩擦条件和回复再结晶行为都不同。一般情况下,铝芯更容易发生塑性流动,而外层铜承受模具直接摩擦并具有不同的加工硬化特征。如果道次设计不合理,就可能出现“铝想流得更快、铜却跟不上”的变形不协调。
这种不协调会以几种方式表现出来:铜层局部变薄;铜层厚薄不均;界面剪切增强;焊缝区域成为薄弱带;严重时外铜层纵向开裂甚至局部露铝。另一方面,如果减面太小、界面法向压力不足,初始复合界面又可能压得不够紧。因此,CCA拉拔不是单纯追求更小的拉拔力,而是在“足够的界面压紧”和“不能把铜层拉裂”之间寻找窗口。
模具角度和润滑也会改变这个平衡。早期CCA专利曾利用较大的模具半角来提高界面压紧作用;而现代多级拉拔研究也有采用约10°半角、约20%截面减缩率并使用石墨基润滑的方案。[5][6] 这些不同路线说明:模角没有一个脱离设备、材料状态和道次变形量的固定最优值,真正要控制的是复合线内部的压力分布、铜层拉应力和表面摩擦。
八、为什么拉到一半常常需要退火?但CCA退火又特别危险
随着多道次冷拉进行,Cu和Al都会加工硬化,位错密度不断增加,延伸率下降。继续拉拔时,拉拔力升高、铜层开裂和断线风险增加,因此很多工艺需要在粗拉、中拉或最终状态之间设置中间退火。问题在于:对普通铜线,退火主要考虑回复、再结晶和晶粒长大;对CCA,还必须考虑Cu和Al之间的互扩散。
Cu-Al体系在加热后会形成Al₂Cu、AlCu、Al₄Cu₉等金属间化合物。薄而受控的界面反应层可以与强结合同时存在,但如果温度过高或时间过长,反应层持续长大,就会形成硬而脆、电阻更高的界面区域。2023年的研究表明,高变形量CCA在退火时,Al₂Cu、AlCu和Al₄Cu₉层厚度都会随退火温度和时间增加,而且此前约95%的大截面减缩产生的高位错密度会促进原子扩散。[9]
因此CCA的中间退火不是“越充分越好”,而是一个典型矛盾:既要把加工硬化降下来,让下一段拉拔有足够塑性;又不能给Cu-Al界面太多温度和时间,让脆性金属间化合物长厚。公开研究中既有250 ℃×3 h的软化方案,也有300 ℃×30 min的实验路线,还有细丝研究采用350 ℃×30 min获得较好延伸率——这些都只是不同材料体系和加工历史下的例子,不能直接横向照搬。[2][7][10]
| CCA退火的核心不是单纯“把线退软”,而是同时管理两件事:基体要恢复塑性,界面又不能反应过度。 |
九、从粗拉到细拉,工艺控制对象会发生什么变化?
| 阶段 | 主要目标 | 优先控制变量 | 最典型风险 | 后道能否补救 |
| 复合坯/初压 | 建立连续同心包覆 | 表面洁净、焊缝、同心度 | 界面氧化、铜套偏心 | 基本不能 |
| 粗拉 | 快速减径并强化界面 | 减面率、模角、润滑、拉拔力 | 焊缝裂开、分层、铜皮开裂 | 很难 |
| 中拉 | 控制硬化和铜层均匀性 | 排模、温升、铜层厚差 | 偏心持续、表面拉伤 | 有限 |
| 中间退火 | 恢复延伸率 | 实际线温、时间、保护气氛 | IMC过厚、氧化、软化不足 | 难 |
| 细拉 | 获得最终线径和表面 | 小道次变形、模具状态、张力 | 露铝、微裂纹、断线 | 不能 |
| 成品退火 | 得到A态或目标延伸率 | 热史、界面反应、卷装张力 | 脆性层增长、粘线/变形 | 基本不能 |
| 检测 | 拦截界面和尺寸缺陷 | 铜层比例、偏心、电阻、延伸率 | 局部缺陷漏检 | 属于拦截 |
 十、生产现场最应该盯的,不只是最终直径
对于CCA,成品外径只能说明“线拉到尺寸了”,不能证明复合质量合格。真正需要同时监控的是:铜体积分数或铜层厚度、圆周厚度均匀性、偏心度、焊缝连续性、界面是否分层、直流电阻、抗拉强度、延伸率以及弯曲后的包覆完整性。ASTM B566将CCA分为10%和15%名义铜体积分数,并进一步区分退火态A和硬拉态H;标准也特别强调成品应无裂缝、开口和包覆层分层。[1]
如果最终产品还要进一步做绞线、镀锡、漆包或端子压接,那么CCA的要求会更高。因为在压接和弯曲时,外层铜首先承受接触和表面应变;一旦铜层过薄或存在局部露铝,接触行为和耐腐蚀性能都会改变。因此,CCA的质量控制本质上要从“最终线径合格”升级成“整个复合截面和界面都合格”。
十一、铜包铝真正难的,不是包,而是让两种金属一路一起变形
从制造流程看,CCA并不神秘:一根铝杆、一卷铜带,经过包覆、焊接、压实,再进行多道次拉拔。但真正难的是每一步都存在“缺陷遗传”。包覆时的偏心会带到拉拔;焊缝不稳会在粗拉时开裂;表面氧化会在界面形成弱区;过大的单道次变形会让铜层先破;退火过度又会让Cu-Al界面长出脆性的金属间化合物。
所以,评价一条CCA生产线不能只看它能不能把10 mm线坯拉成1 mm,更应该看:铜层在圆周和长度方向是否始终均匀,界面在经过90%以上总截面减缩后是否仍然连续,退火以后强度、延伸率和电阻是否稳定,以及最终进入绞线和端接工序时会不会出现露铝、脱层或断线。
| 核心结论:铜包铝不是“铜皮+铝芯”的简单组合,而是一种典型的双金属协同塑性加工。制坯只是起点,多道次拉拔才真正决定铜层均匀性、界面质量和最终可靠性。 |
参考资料
[1] ASTM B566-04a(2025), Standard Specification for Copper-Clad Aluminum Wire.
[2] Y. Kajihara et al. Compound Growth due to Isothermal Annealing of Cu-Clad Al Wire. Materials Transactions, 2019, 60(6).
[3] Influence of Isothermal Annealing on Mechanical Properties of Cu-Clad Al Wire. Materials Transactions, 2020, 61(6).
[4] CN116197610A. Copper-clad aluminum composite welding strip and preparation method thereof.
[5] US3854193A. Method of producing copper clad aluminum wire.
[6] Evaluation of the Mechanical and Electrical Properties of Multistage Drawn Copper-Clad Aluminum Wire After Annealing Process. Metals, 2024, 14(12): 1386.
[7] 铜包铝丝材的旋锻复合-拉拔成形与组织性能. 工程科学学报/相关在线发表资料.
[8] CN120790703B. Copper-clad aluminum composite wire, preparation method and application.
[9] Effect of the annealing process on the formation and growth of intermetallic compounds at the interface of Cu clad Al wire drawn with high area reduction. Materials Letters, 2023, 331: 133474.
[10] Fabrication of a novel high-strength and high-conductivity copper-clad aluminum composite wire. CIRP Journal of Manufacturing Science and Technology, 2023, 41: 144-159.
[11] US3800405A. Method for producing copper-clad aluminum wire.
[12] Aluminum alloys for electrical engineering: a review. Journal of Materials Science, 2024.