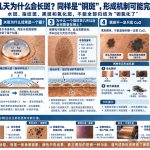
铜带、铜排、铜线刚下线时明明很亮,装进袋子、纸箱或者仓库里放几天,表面却突然出现一块一块的红斑、褐斑、黑点,甚至像水滴干掉以后留下的“地图纹”。最容易产生的第一反应是:铜材是不是纯度不够?是不是退火出了问题?是不是这一炉铜有杂质?
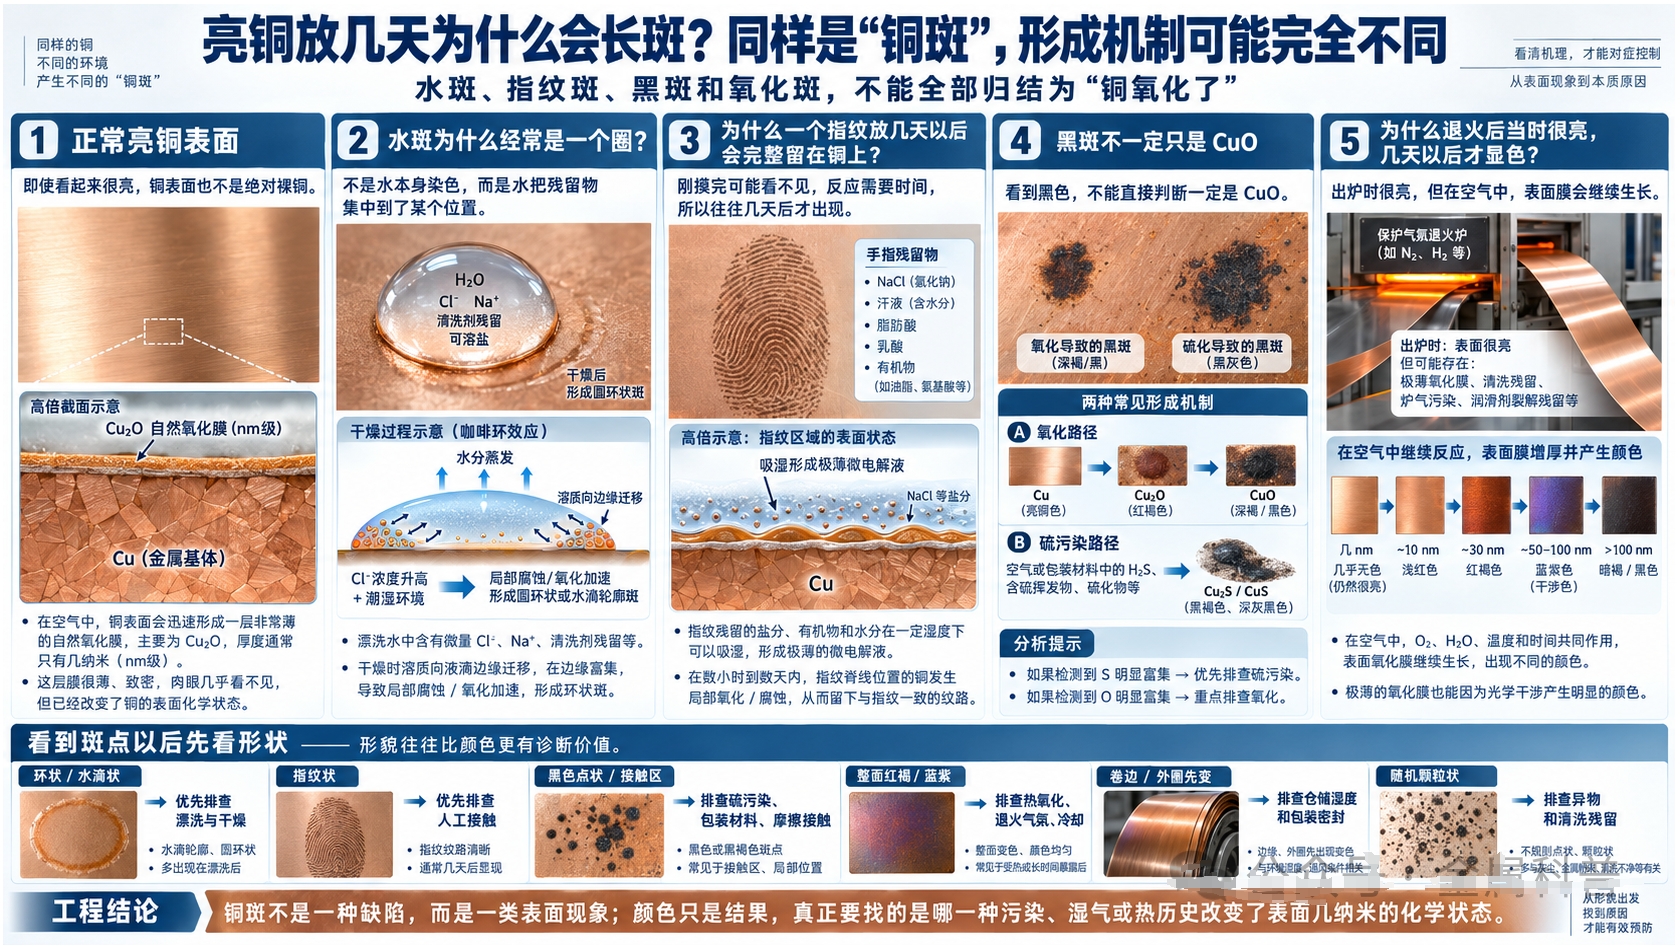
但在实际生产中,很多表面斑点并不是铜基体本身“坏了”,而是表面最后几十纳米发生了变化。铜在空气中本来就会形成极薄氧化膜;一旦表面又残留了水、氯盐、汗液、硫化物、清洗剂或油污,这层膜的生长速度就不再均匀。于是同一张原本镜面发亮的铜带,会在局部形成厚度和成分完全不同的Cu₂O、CuO、Cu₂S或含氯腐蚀产物,人眼看到的就是“斑”。[1-6]
| 所以判断铜斑的第一步,不是马上去查化学成分,而是先问:斑点出现在哪里?什么形状?什么时候出现?最后一次接触水、手、清洗液、退火气氛和包装材料分别是什么? |
一、为什么只有几十纳米的膜,就能让亮铜突然“变色”?
裸铜表面并不是完全没有膜。即使在室温空气中,铜也会快速形成非常薄的氧化层。早期通常以Cu₂O为主,随着温度、湿度和环境变化,还可能进一步形成CuO。薄膜本身只有纳米级,但可见光在金属表面和薄膜界面发生反射与干涉后,几十纳米的厚度变化就足以让颜色从亮铜色逐渐变成浅黄、红褐、紫褐甚至深黑。
这也是为什么“颜色很明显”不等于“腐蚀已经很深”。很多早期变色只是表面膜从几纳米长到了几十纳米,重量损失可以非常小;但对于连接器、电镀、焊接、键合和精密铜带,这层膜仍然很重要,因为它会改变接触电阻、润湿性和后续镀层结合。半导体铜互连领域甚至会专门用清洗和缓蚀体系控制Cu₂O/CuO以及清洗后的有机残留。[7]
湿度会明显加快这一过程。经典研究表明,室温空气中的水蒸气增加,会显著提高铜的氧化速度和最终膜厚。原因在于表面吸附水不只是“把铜弄湿”,而是在铜表面建立了一层极薄电解质膜,使氧还原、铜溶解和离子迁移都更容易发生。[3][8]
二、最常见的“水斑”:真正危险的不是水,而是水干了以后留下什么
生产现场最常见的一类斑,就是清洗后、漂洗后、空压气吹干后或仓储冷凝造成的水斑。单纯高纯水短时间停留未必马上造成严重问题,真正麻烦的是水滴蒸发以后,把原本分散在几十平方厘米上的微量盐分全部浓缩到一个水滴边缘。
如果最后漂洗水中含有Cl⁻、Na⁺、Ca²⁺等离子,或者清洗剂没有彻底冲净,水滴蒸发会形成“咖啡环”式浓缩:中央可能比较淡,边缘却富集盐类。此后只要空气湿度再次升高,这些吸湿性残留就会重新吸水,形成局部微电解液。于是铜的局部腐蚀速度远高于周围干净区域,留下环状、泪滴状或地图状斑痕。早期关于铜和黄铜染斑的研究就把静止水、冷凝水和氯盐残留列为典型原因。[6]
PCB铜表面的研究进一步说明,Cl⁻浓度和相对湿度同时升高时,阴极氧还原电流和大气腐蚀速率都会增加。也就是说,氯不是单独起作用的;真正危险的是“氯盐 + 足够高的湿度 + 时间”。[9]
| 斑点外观 | 常见诱因 | 可能表面产物 | 优先检查位置 | 典型误判 |
| 水滴环/地图斑 | 漂洗不净、冷凝水、硬水、Cl⁻残留 | Cu₂O + 含氯腐蚀物/盐残留 | 最后漂洗水、烘干、空压气、包装湿度 | 误认为铜材成分不均 |
| 指纹状暗斑 | 裸手接触、汗液、油脂 | Cu₂O/CuO + Cl富集腐蚀物 | 搬运、检验、包装工位 | 误认为退火色差 |
| 均匀红褐/紫褐 | 热氧化、退火保护不足、烘干温度过高 | 以Cu₂O/CuO为主 | 退火炉、冷却区、烘干段 | 误认为“铜变质” |
| 黑点/黑膜 | 硫污染、H₂S、含硫纸/橡胶/油品 | Cu₂S、氧化物-硫化物混合膜 | 退火气氛、包装材料、仓储环境 | 误认为单纯氧化 |
| 运输接触点黑斑 | 卷层/线材相对摩擦、振动 | Cu₂O + 磨屑/微坑 | 卷绕、支撑、运输固定 | 误认为仓库湿气 |
三、为什么一个指纹,几天后会“印”在铜上?
手摸铜表面时留下的并不只是油。汗液中含水、NaCl和其他无机盐,同时还有乳酸、尿素、脂肪酸和皮脂。刚摸完时可能几乎看不见,但盐分具有吸湿性:环境湿度一高,指纹区域会比周围表面更容易保留一层微薄水膜。
人工汗液和真实指纹模拟实验显示,重复指纹/汗液污染与湿干循环会让腐蚀产物明显集中在原始液滴或指纹区域,产物以Cu₂O、CuO为主,并可检测到富氯腐蚀产物。也就是说,指纹斑的形状之所以“像手指”,并不是油把铜染黑,而是手指先留下了一个局部电解质和有机物分布图,后面的腐蚀只是按这张图发展。[4]
因此高端铜带、引线框架、连接器材料和真空/电子铜件在最终清洗以后,会特别强调戴干净手套、减少二次接触。Copper Development Association的表面处理资料也明确要求,在涂层或表面保护前必须清除油、灰尘和指纹,并在清洗后尽量减少延迟和重新污染。[10]
四、黑斑为什么要特别警惕“硫”?黑不一定是CuO
铜遇到含硫环境时,反应速度往往比普通空气氧化快得多。痕量H₂S、SO₂以及某些含硫橡胶、纸张、油品和添加剂,都可能让铜表面生成Cu₂S或氧化物—硫化物混合膜。硫化膜颜色通常偏灰黑、黑褐,因此现场很容易把它和高温形成的CuO混淆。
ASTM甚至专门利用“湿硫蒸气”对铜及铜合金基体上的镀层孔隙做加速显色,因为硫环境对暴露的铜非常敏感。[11] 早期日本对铜线表面变色的研究还发现,亮退火过程中形成的变色膜中可检测到Cu₂S、CuO和Cu₂O,并指出降低退火气氛中的硫污染可以减轻此类变色。[1]
这给工厂一个非常实用的判断:如果一批铜带退火后就整体发黑,要查炉气、保护气和炉内污染;如果出炉时很亮,包装一周以后局部发黑,则要重点查包装纸、橡胶、泡棉、油品、仓库以及邻近硫源,而不是只盯退火参数。
五、有些“斑”其实在退火出炉以前就已经埋下了
亮退火的目标不是让铜“没有氧化反应”,而是在保护气氛、露点、残氧和表面洁净度受控的条件下,把表面膜控制到肉眼不明显、后续性能可接受的范围。只要残氧、炉内硫污染、前道润滑油残留或表面清洗不均,退火时局部反应速度就会不同。
例如残留轧制油/拉丝油会改变表面润湿和局部气氛,还可能热裂解生成碳aceous残留;清洗剂残留则可能在加热后转化为更活泼的盐或局部碱/酸环境。于是同一卷材料出炉时就出现色带,或者出炉时勉强看不出来,随后储存几天后差异被进一步放大。
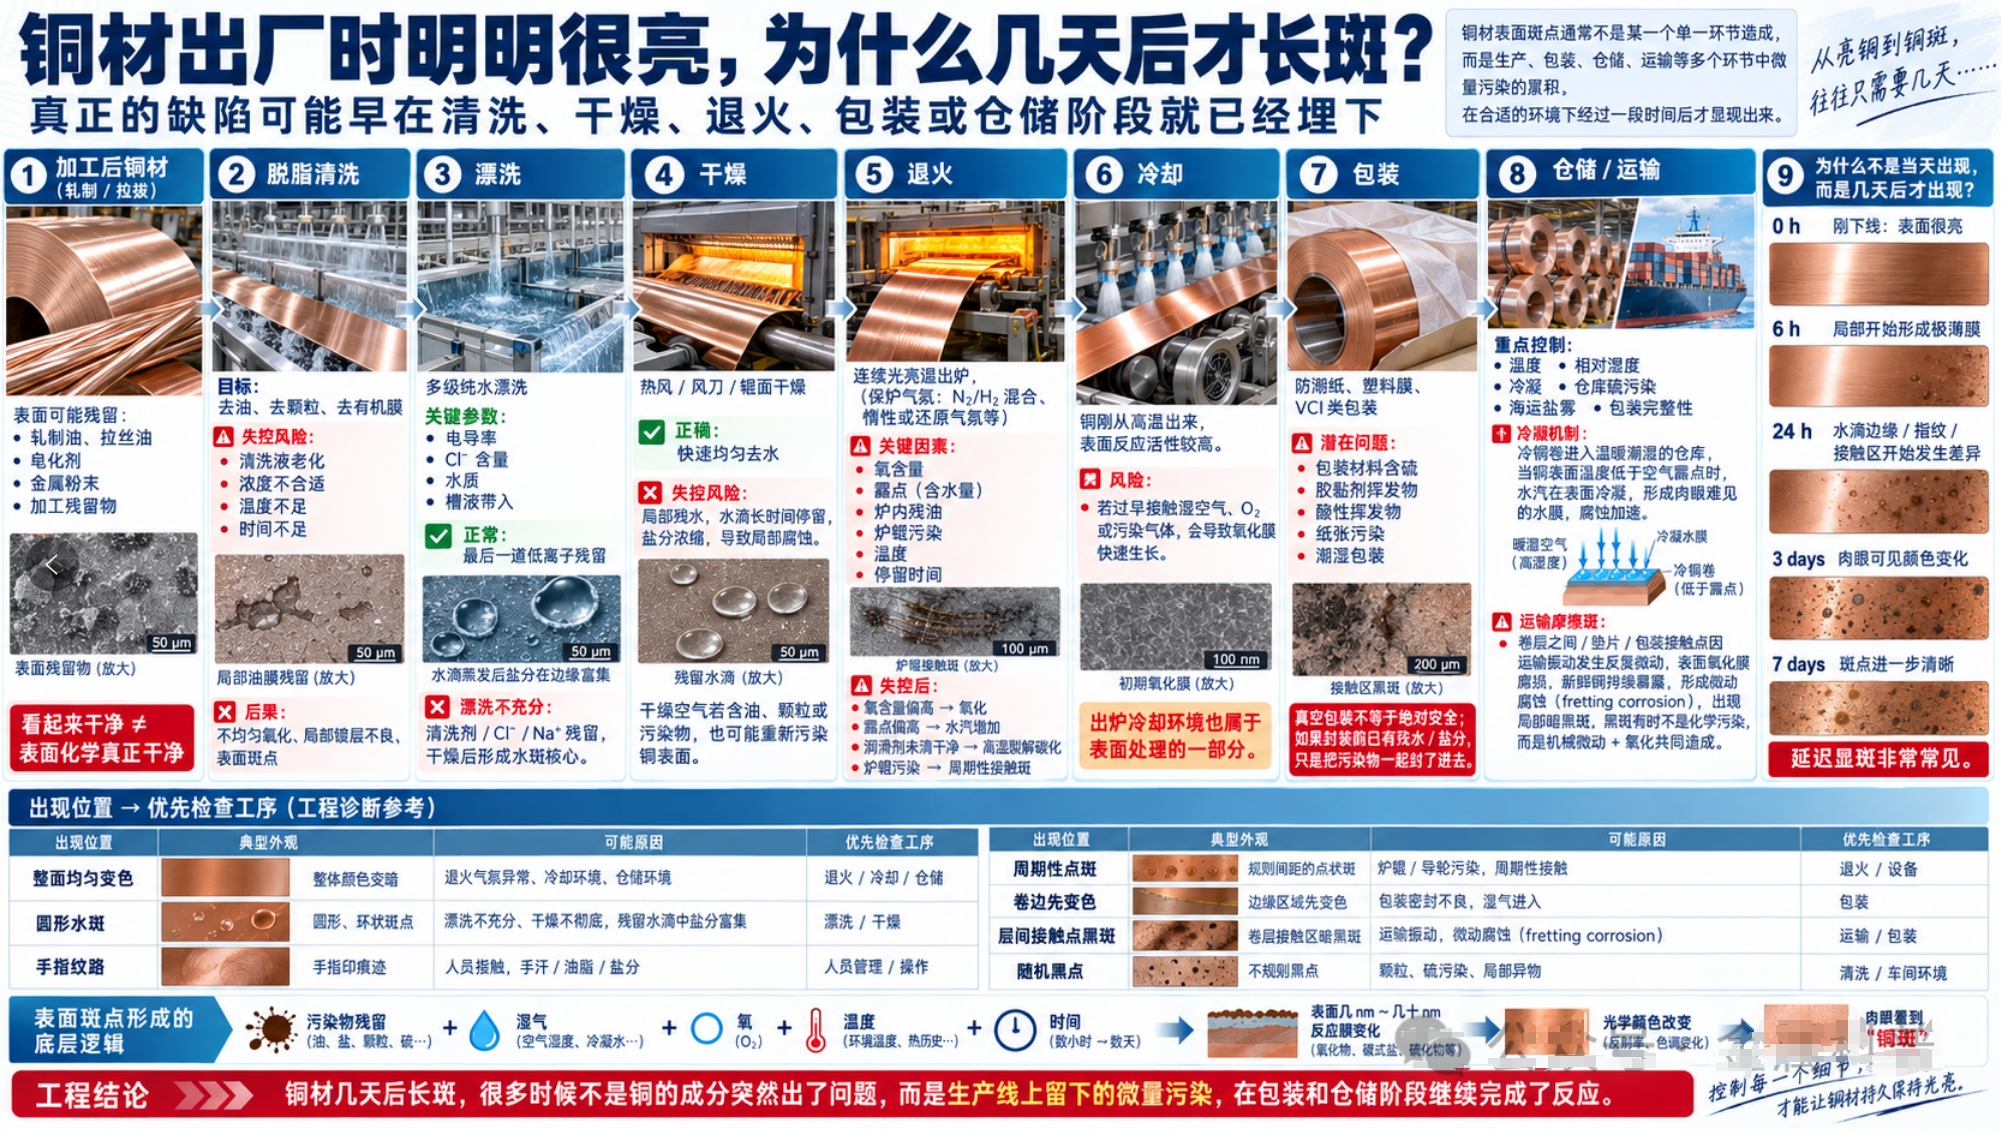
对连续退火线来说,真正要同时看的是:前清洗是否稳定、最后漂洗电导率、挤水/吹水是否彻底、带材进炉前是否真正干燥、保护气露点和残氧、炉内有无硫源或挥发物,以及冷却区是否发生二次结露。任何一个环节都可能制造“后发型”斑点。
六、还有一种常被忽略:运输振动也能把亮铜“磨黑”
如果铜卷层间、异型线材之间或成品与支撑材料之间存在微小相对位移,运输振动会造成微动磨损。新鲜铜表面不断被磨开,又立刻在空气中氧化,形成细小磨屑和氧化物;这些粉末积聚在接触点,就会表现成灰黑色局部斑。
日本早期铜线案例研究记录过这种情况:异型铜线经过约500 km陆运后出现局部变色,斑点伴随微坑和含Cu₂O/Cu的粉状腐蚀物;通过避免接触界面的相对运动即可显著减轻。[1]
所以看到“只在卷层压点、托盘接触点、扎带附近或线盘特定位置出现黑斑”,就要考虑机械微动,而不是一律归到湿度。
七、为什么同一批铜,只有边部、卷外圈或上表面先变色?
如果是铜材成分本身导致的整体抗氧化差异,通常不会只挑卷边或某一个表面下手。局部位置差异反而往往暴露环境和工艺问题。
卷外圈直接接触仓库空气,温湿度变化最快;卷边更容易吸入潮气和包装材料挥发物;水平放置的上表面更容易落尘和冷凝;卷层内部如果包装时就带入少量水汽,则可能形成密闭湿环境。对于清洗后的铜带,残留液常常也会在边部汇聚,因此边缘斑点尤其值得检查挤水辊、风刀角度和烘干均匀性。
这也是为什么表面问题必须结合“斑点分布图”分析。材料实验室如果只从卷材上剪一块斑点去做EDS,很容易得到Cl、S、O等结果,却解释不了污染到底来自哪里;真正有效的方法,是先把斑点位置与生产、包装、运输方向对应起来,再做化学分析。
八、看到铜斑以后,最有效的排查顺序是什么?
第一步先判断“出厂时有没有”。如果下线立刻就有,优先查清洗、退火、冷却和表面处理;如果下线时正常、24~72 h以后才出现,则优先查残留离子、包装、湿度和二次污染。
第二步看形状。规则水滴环通常与液滴有关;完整指纹纹路高度指向人工接触;沿卷边、扎带或接触点集中的黑斑要考虑冷凝、包装污染或微动;整卷均匀发红发褐则更接近薄氧化膜增长。
第三步再做化学确认。XPS、AES适合看几纳米表面膜成分;SEM/EDS更适合找Cl、S等局部富集,但对几纳米薄膜灵敏度有限;XRD只有在腐蚀产物足够厚时才更容易识别。对于真正量产排查,离子色谱检测漂洗水/表面萃取液中的Cl⁻、SO₄²⁻,往往比盲目做一堆显微表征更快找到源头。
第四步做复现试验。用“合格包装 vs 可疑包装”“去离子水彻底漂洗 vs 原工艺”“手套接触 vs 裸手接触”“低湿 vs 高湿”做小规模对比,很多表面斑点问题一天到几天就能被快速放大。
| 排查对象 | 建议优先数据 | 如果异常说明什么 | 不要只看什么 |
| 最后漂洗水 | 电导率、Cl⁻/SO₄²⁻、pH | 残留盐会在干燥后再次吸湿 | 只看水“看起来很干净” |
| 烘干/吹干 | 出口表面温度、残留水滴、边部状态 | 局部湿膜会变成水斑起点 | 只看风量 |
| 退火气氛 | 残氧、露点、硫污染、炉内挥发物 | 可能生成氧化/硫化色膜 | 只看炉温 |
| 包装材料 | 含硫挥发物、含氯物、吸湿性、洁净度 | 密闭包装反而可能把污染源锁在里面 | 只看是否“真空包装” |
| 仓储环境 | RH、温度波动、结露点 | 高湿或温差使表面形成薄电解液 | 只看平均温度 |
| 人工接触 | 手套、周转方式、接触位置 | 汗液/油污会形成局部反应图案 | 只看操作人员是否“洗过手” |
九、为什么“真空包装”也不一定能解决铜斑?
很多现场遇到变色后第一反应是加强密封甚至抽真空。但如果铜表面在包装前已经带着水、盐、指纹或硫污染,密封只是把污染物和铜一起关进袋子里。袋内氧气虽然减少,但并不代表腐蚀一定停止;残留水膜和离子仍可能维持局部反应。
同样,如果包装材料本身释放硫化物、有机酸或其他挥发物,密封越好,局部浓度反而可能越高。因此铜材包装的核心不是“隔绝空气”四个字,而是先确保表面足够洁净、干燥,再选择低硫、低卤、低挥发、合适水汽阻隔性的包装体系。ASTM B900之所以把铜及铜合金板、带、箔、线、管等运输包装单独做成规范,本质上就是承认铜材在运输储存阶段仍然需要系统防护。[12]
十、表面一旦有斑,是不是一定报废?要看它影响的是“外观”还是“功能”
如果只是非常薄的均匀氧化膜,且产品后面还要酸洗、电镀或再加工,未必意味着材料报废;但如果斑点代表局部氯腐蚀、硫化、针孔或微坑,后续电镀可能出现结合不良、镀层孔隙放大,焊接和压接接触电阻也可能受影响。
因此不能简单以“能不能擦掉”判断严重程度。油污可以擦掉,却可能已经让下方氧化不均;某些薄氧化膜不能轻易擦掉,但经过合适酸洗可完全恢复。真正需要结合后续用途判断:装饰铜材看色差,连接器看接触/镀层,焊接铜材看润湿性,精密带材还要看粗糙度和局部腐蚀坑。
十一、真正有效的预防,不是最后多喷一点防锈剂,而是把“最后一公里”做干净
铜材从熔炼、轧制、拉拔到退火可能经历了几十道复杂工序,但表面变色往往败在最后十分钟:最后漂洗水不够干净、风刀留下一个水滴、检验员裸手拿了一次、包装纸含硫、仓库夜间温差造成结露。
更有效的做法是把表面洁净度当成正式工艺参数:最后漂洗水设电导率和离子限值;出清洗线必须确认无水珠;退火前表面必须干燥;最终检验以后禁止裸手接触;包装材料做硫/卤兼容性筛选;仓储控制相对湿度和结露风险;一旦出现投诉,保留同卷位置图和包装批次,而不是只保留一小块斑点样品。
对于要求长期保持亮面的产品,还可以采用合适的缓蚀剂、钝化或有机保护涂层。Copper Development Association资料指出,铜表面保护的前提仍然是清洁,防护涂层无法弥补底下已有的油、灰尘或指纹污染。[10]
十二、总结:铜斑很多时候不是“铜坏了”,而是表面环境被局部改写了
铜表面从亮到斑,并不一定需要发生很深的腐蚀。几十纳米的氧化/硫化膜,加上一点盐、一滴水、一个指纹,就足够改变反射颜色和局部反应速度。
所以真正专业的铜斑分析,不应该一上来就把责任推给铜纯度、退火温度或材料牌号,而要把时间、位置、形状和最后接触史串起来:什么时候出现?是否沿水滴边缘?是否像指纹?是否集中在卷边和接触点?表面有没有Cl、S?最后漂洗、烘干、退火、搬运和包装分别经历了什么?
| 核心结论:很多“铜材放几天以后长斑”的问题,根源不在铜的内部,而在表面最后几十纳米,以及下线后那段最容易被忽略的清洗、干燥、搬运、包装和仓储过程。 |
参考资料
[1] Nakayama T., Koizumi T., Hori Y. A Study on Surface Tarnishing of Cu Wire and the Corrosion Products. Corrosion Engineering Digest, 1967, 16(8):350-354.
[2] ASTM B825. Standard Test Method for Coulometric Reduction of Surface Films on Metallic Test Samples.
[3] Roy S.K., Sircar S.C. Tarnishing Behaviour of Copper in Humid Atmospheres. British Corrosion Journal, 1978, 13(4):191-192.
[4] A novel methodology to study antimicrobial properties of high-touch surfaces used for indoor hygiene applications—A study on Cu metal. PLoS ONE, 2021.
[5] Fiaud C. et al. Identification of the corrosion products formed on copper in sulfur containing environments. Werkstoffe und Korrosion / Materials and Corrosion, 1984.
[6] Staining of Copper and Brass. CORROSION, 1958, 14(2):48-53.
[7] Corrosion and Passivation of Copper. In: Handbook of Cleaning in Semiconductor Manufacturing. Wiley, 2011.
[8] Copper Development Association. The Metallurgy of Copper Wire: Surface Effects and residual oxide films.
[9] The effects of Cl− ion concentration and relative humidity on atmospheric corrosion behaviour of PCB-Cu under adsorbed thin electrolyte layer. Corrosion Science, 2011, 53(4):1230-1236.
[10] Copper Development Association. Working With Copper: Clear Organic Finishes for Copper and Copper Alloys.
[11] ASTM B809. Standard Test Method for Porosity in Metallic Coatings by Humid Sulfur Vapor (Flowers-of-Sulfur).
[12] ASTM B900-16(2022). Standard Practice for Packaging of Copper and Copper Alloy Mill Products for U.S. Government Agencies.
[13] The chemistry of copper patination. Corrosion Science, 1998/1999.
[14] Evolution of patinas on copper exposed in a suburban area. Corrosion Science, 2007, 49(2):766-780.