——先纠正一个误区:高质量 Φ8 mm 上引无氧铜杆本来就可以直接拉,轧制不是“必选项”;只有当你需要组织预调控、尺寸重构或从大规格铸杆进入超细线工艺时,轧制才有明确价值。
铜杆生产现场经常有两种完全相反的说法:一种说“上引无氧铜杆没有热轧,表面更干净、延伸率更好,最适合细线”;另一种说“上引是铸态粗柱状晶,不先轧一下,后面做超细丝不稳定”。这两句话都只说对了一半。
UPCAST 官方明确把“不经过热轧”列为其工艺优势之一:典型 8 mm Cu-OF 铜杆可以直接以最终尺寸铸出,避免轧制夹杂卷入并减小表面氧化层;它也把高品质上引杆定位到细线、多线拉拔和漆包线等高延性场景。因此,不能把“上引之后必须轧”写成普遍规律。
真正应该问的是:你的上引杆直径是多少?铸态组织和表面缺陷处于什么水平?最终要拉到 2.6 mm、0.20 mm、0.05 mm,还是 20 μm?是否还要做扁线、漆包、镀锡或在线退火?当最终线径进入 0.1 mm 以下甚至 50 μm 以下,材料里的夹杂、孔洞、表面折叠和局部组织差异都会被“放大”,工艺路线的优劣也会重新排序。
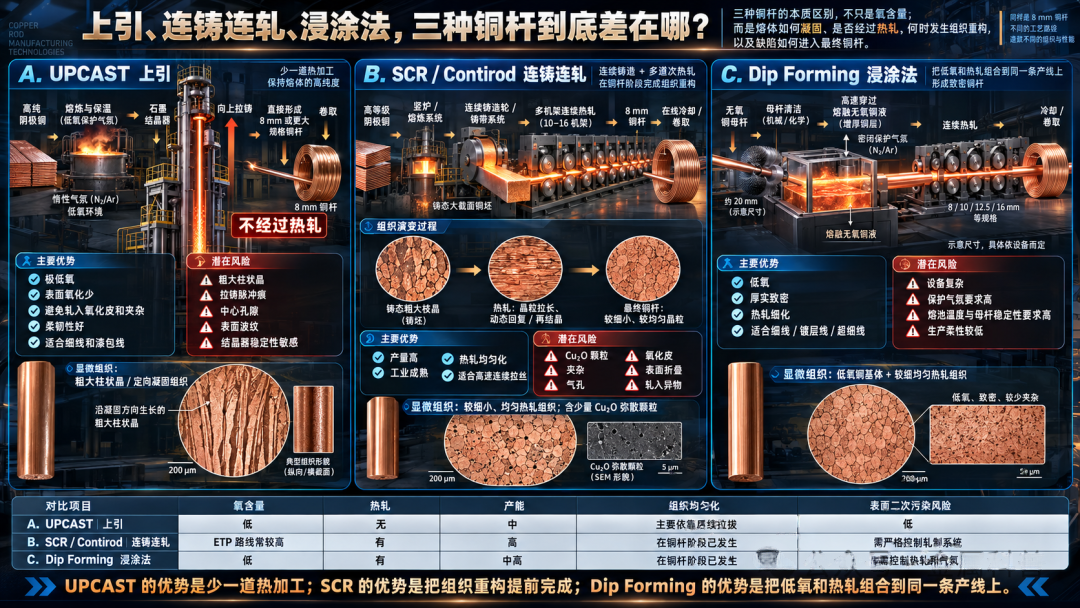
一、三条铜杆路线,本质区别不是“氧多氧少”,而是铸后有没有经历热加工
| 路线 | 典型铜种 | 铸后状态 | 主要组织特征 | 典型优势 | 典型风险 |
|---|---|---|---|---|---|
| 上引(Upcast) | Cu-OF / OFE | 可直接铸到 8 mm 或更大规格,不必热轧 | 粗大柱状晶 / 定向凝固特征明显 | 极低氧、表面氧化少、避免轧入夹杂、柔韧性好 | 柱状铸态组织、脉冲痕 / 中心孔隙、产能受拉铸稳定性约束 |
| 连铸连轧(SCR/Contirod) | 以 Cu-ETP/低氧铜为主,也可做特定 OF 路线 | 铸坯后连续 10–16 机架热轧到约 8 mm | 热轧后细化、均匀化,氧化物弥散 | 高产能、组织均匀、工业成熟、适合高速多线拉拔 | 气孔 / 夹杂、氧化物、折叠与轧入表面缺陷 |
| 浸涂法(Dip Forming) | Cu-OF / 高纯铜 | 母杆穿过熔铜增厚,再在线热轧到目标尺寸 | 无氧化学成分 + 热轧细化 | 低氧、高密度、组织细密、长卷、细线加工稳定 | 设备复杂、保护气氛要求高、母杆循环与热轧控制复杂 |
ASTM B49 并不规定只能用某一种生产方法,它关注的是电工用铜杆最终是否满足化学成分、电阻率、表面质量和后续加工要求;其覆盖 ETP、氧自由铜等高导铜杆。
这点很重要:判断铜杆是否适合超细拉丝,最终必须回到“缺陷谱”和“批次稳定性”,而不是只看设备名称。
二、上引铜杆最大的优势,恰恰是“不轧”
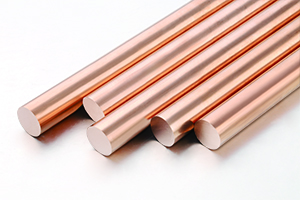
典型上引工艺是:高等级阴极铜 → 熔化 / 保温 → 木炭或保护体系隔绝氧 → 石墨结晶器向上拉铸 → 水冷 → 卷取。常见成品直径就是 8 mm,也可以直接铸 12.5、16、20 mm 等规格。
由于不经过高温轧机,铜杆表面不需要承受轧辊氧化皮、乳化液、导槽和轧入异物等二次风险;对 Cu-OF 而言,这也是其在细线和漆包线领域的重要卖点。
但“不轧”带来的另一面是:8 mm 上引杆仍保留明显铸态结构。最新的氧自由铜大变形研究显示,上引 Φ20 mm 铸杆的初始组织为粗大柱状晶;随多道次拉拔,晶粒逐渐拉长、破碎和纤维化,99.75% 变形后平均尺度由数百微米降至微米级,退火后再形成细小等轴再结晶组织。换句话说,上引杆并非因为柱状晶就“不能拉”,而是必须依靠足够的后续塑性变形把铸态组织重构掉。
上引还有一个必须正视的问题:连续拉铸运动本身可能带来脉冲痕、周期性中心孔隙和局部热斑。2022 年的 CFD 与实验研究明确指出,垂直上引连续铸造的拉—停—回退序列会与周期性孔隙和表面脉冲痕相关;缺陷严重时会降低可拉拔性。所以,“没有热轧缺陷”不等于“没有铸造缺陷”。
三、那为什么有些上引铜杆还要先轧?不是为了“把导电率轧高”
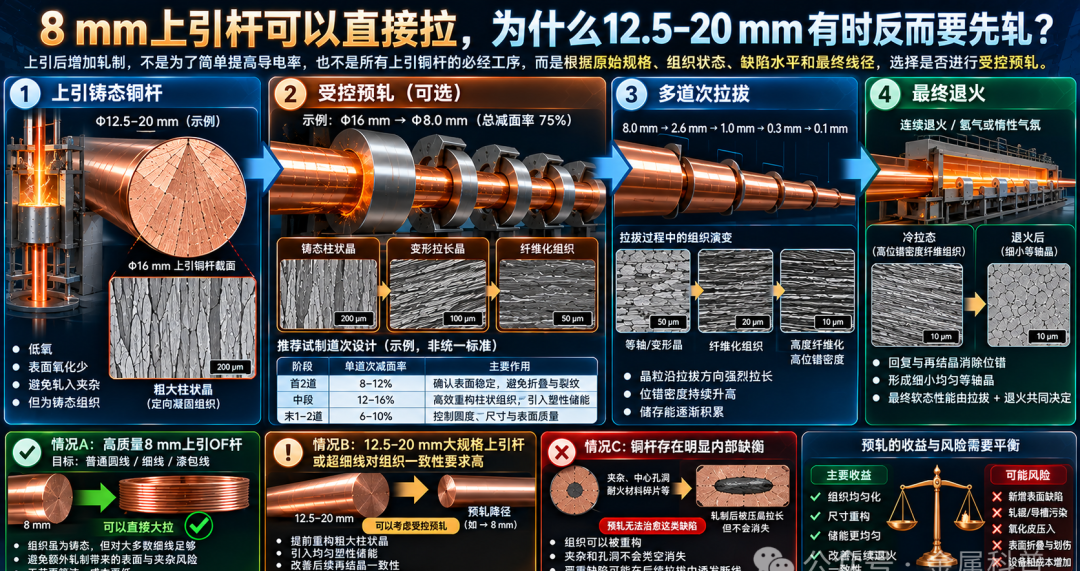
如果已经是稳定的 8 mm 高品质上引 OF 杆,目标只是常规圆线,最合理路线往往就是直接大拉;硬加一道轧制反而增加设备、污染和表面损伤机会。真正有必要考虑“上引 + 轧制”的情况主要有四类:
- 上引出来的母杆规格较大,例如 12.5–20 mm,需要先降到 8 mm 或更小的标准大拉入口尺寸。
- 希望提前打碎粗柱状铸态组织、引入较均匀的塑性应变和储能,为后续拉拔—退火建立更稳定的再结晶起点。
- 要做扁线、异形线等后续需要截面重构的产品。
- 现有上引杆的铸态表面、圆度或组织批次波动偏大,希望通过受控变形把尺寸和组织窗口收窄。
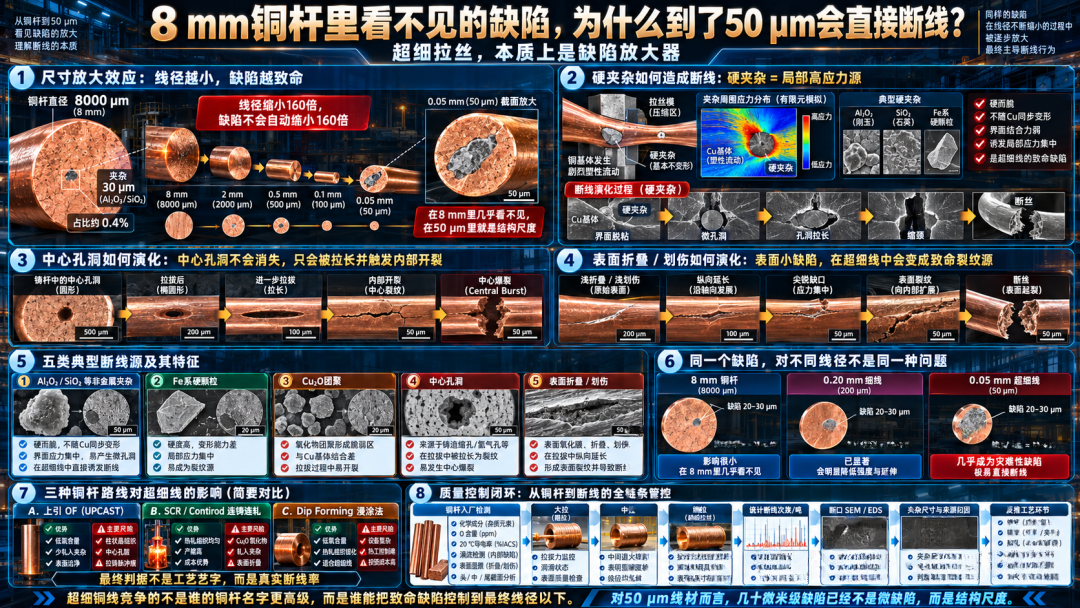
但必须强调:轧制不能“治愈”夹杂和中心孔洞。超细线断线研究长期表明,非金属夹杂、硬金属夹杂和中心缺陷会在后续拉拔中演化为空洞、杯锥断口或中心爆裂;在一个经典统计中,夹杂被认为是细铜线断裂最主要类别之一。把有缺陷的铸杆轧得更细,只会把缺陷拉长、压扁和重新分布,不会凭空消失。
同样,轧制也有代价:如果采用高温轧制而保护不好,会增加表面氧化;导槽、轧辊、乳化液和氧化皮还可能把外来颗粒压入表层。对超细拉丝而言,是否增加轧制必须先做“收益—缺陷风险”平衡,而不是把轧制当成组织细化的免费午餐。
四、如果确实要轧,建议怎么设计?给一个可拿去做 DOE 的试制窗口
下面给出的不是行业标准,而是一套适合工厂小批试制的思路。以 Φ12.5 mm 上引无氧铜杆降至 Φ8.0 mm 为例,总截面减面率约 59.0%;若 Φ16 mm 降到 Φ8.0 mm,总减面率为 75%。
这一级别的预变形已经足以显著改变铸态柱状晶,并为后续再结晶提供储能,但具体温度与道次必须结合现有轧机、钢辊系统、润滑和表面质量能力确定。
| 阶段 | 建议单道次减面率(试制起点) | 目的 | 主要风险 |
|---|---|---|---|
| 首 2 道 | 8–12% | 温和破坏铸态表层、确认无裂纹 / 折叠 | 表面折叠、边裂、脉冲痕被放大 |
| 中段 | 12–16% | 高效细化并均匀塑性应变 | 温升、表层剪切过大、轧辊污染 |
| 末 1–2 道 | 6–10% | 控制圆度、尺寸与表面 | 过度矫形导致表面拖伤 |
如果采用温轧 / 低温热轧,温度应以“低于强烈再结晶、又能保证稳定塑性”为原则做 DOE,避免在轧制过程中把储存变形能直接吃掉;若采用冷轧,则更容易获得高储能,但轧制载荷、表面损伤和后续退火敏感性更高。
对超细漆包线,最终目标不是在铜杆阶段就把晶粒做得越细越好,而是保证后续大拉、中拉、细拉以及最终退火后得到均匀、可重复的再结晶组织。
一个很实用的判据是:如果“上引 + 轧制”之后,大拉断线率没有下降,反而涡流缺陷峰值、铜粉或模耗增加,就说明轧制并没有创造价值。此时应回头查熔体洁净度、结晶器、拉铸节拍和表面缺陷,而不是继续提高轧制变形。
五、SCR/Contirod 为什么明明有氧,却能成为细线工业主力?
SCR 的路线完全不同:阴极铜在竖炉熔化后连续铸成较大截面的铸条,随后在 10–16 机架左右的轧机中热轧到约 8 mm。Southwire 指出,细线和漆包线级产品应优先使用高等级阴极原料;其 SCR 系统本身就是为大规模连续 8 mm 铜杆生产设计的。工业资料进一步指出,铸条经过大压下连续热轧后可以获得细小、均匀的组织,并适配高速多线拉拔。
热轧的价值是把铸态组织“提前处理”了。经典冶金研究发现,SCR 杆具有更细、更均匀的晶粒与 Cu₂O 颗粒分布,冷拉后软化温度也表现出不同于 OFC 铸杆的特征。这解释了为什么 CCR/SCR 即便不是无氧铜,也可以在大量常规细线和漆包线产线上表现出极高生产效率。
它真正的短板不是“有氧”三个字,而是氧化物与夹杂必须受控。2026 年的 SCR 研究指出,铸造速度和凝固状态会显著影响孔隙,过高速度甚至会出现未完全凝固和重熔孔洞;孔隙会直接伤害后续拉拔性能。2025 年的 Cu₂O 研究也再次说明,氧化物颗粒是限制 ETP 铜极限变形能力的重要缺陷源之一。
所以,高品质 SCR 杆的核心不是把氧降到零,而是让氧、夹杂和凝固缺陷处在可控、细小、均匀的状态。
六、Dip Forming 为什么对超细线很有吸引力?它把“无氧”和“热轧”放在一条线上
浸涂法的流程是:一根洁净的无氧铜母杆高速通过熔融铜液,铜液在母杆表面凝固使其增粗到约 20 mm 量级,再在保护气氛下连续热轧到 8、10、12.5、16 mm 等规格;其中一部分较大规格还可回作母杆。欧洲环保技术资料对该工艺的典型描述也是 9–12.5 mm 母杆穿过无氧铜熔池、增厚到约 20 mm,再在线轧制。
这条路线最有意思的地方就在于:它既保留了低氧、高纯的化学优势,又通过在线热轧把铸态组织细化。实际生产企业把 dip-formed Cu-OF1 作为细线、多线、镀层铜线的原料,能够继续拉到 0.05 mm 级。因此,如果只从“超细拉丝需要低氧 + 组织均匀 + 表面稳定”的逻辑看,Dip Forming 确实是非常完整的一条路线。
但它不是没有代价:设备和密闭还原气氛系统复杂,母杆循环、坩埚润湿、热轧与表面保护必须高度耦合;这也是为什么全球产能远没有 CCR 普及。工艺选择最终仍要算产量、规格柔性和设备折旧,而不是只看材料指标。
七、超细拉丝真正应该盯什么?不是“晶粒越细越好”,而是缺陷必须比线径缩得更快
当线径从 8 mm 一路拉到 0.05 mm,总截面减面率已经超过 99.996%。此时一颗几十微米级的硬夹杂,在 8 mm 铜杆里几乎看不见,但到了 50 μm 线径阶段就可能直接变成“横跨整个截面”的致命缺陷。超细铜磁线研究把非金属夹杂、硬金属夹杂、中心爆裂和空洞视为典型断线来源;有限元研究也表明,夹杂尺寸越大,局部拉应力和缩颈越严重。
所以超细拉丝的原料评价顺序,建议改成:
- 熔体与铜杆夹杂 / 孔洞;
- 表面折叠、划伤和氧化皮;
- 化学杂质与软化一致性;
- 组织 / 晶粒;
- 室温导电率。
导电率 101% IACS 但夹杂多的铜杆,往往比 100% IACS 但洁净稳定的铜杆更难拉。
ASTM E1606 专门给出了铜 / 铝电工再拉杆的涡流检测方法,但标准本身不规定统一验收阈值,阈值需要供需双方按用途建立。对 0.05 mm 以下线材,建议采购和生产双方用“线材最终直径”倒推铜杆缺陷允许值,并建立头—中—尾涡流缺陷分布、断口 SEM 和夹杂成分数据库,而不是只做一张铜杆化验单。
| 指标 | 8 mm 普通电缆杆 | 0.1–0.3 mm 细线 | ≤0.05 mm 超细线 / 漆包线 | 为什么 |
|---|---|---|---|---|
| 导电率 | 重要 | 重要 | 重要但非唯一 | 影响损耗与退火窗口 |
| 氧含量 | 按牌号控制 | 更敏感 | OF 路线更有优势 | Cu₂O/ 氢脆 / 断线风险 |
| 非金属夹杂 | 可容忍度较高 | 严格 | 极严格 | 尺寸接近最终线径时直接诱发断裂 |
| 孔洞 / 中心缺陷 | 严格 | 很严格 | 极严格 | 多道次后可演化为中心爆裂 |
| 表面折叠 / 划伤 | 严格 | 很严格 | 极严格 | 会被连续拉拔延伸成纵向缺陷 |
| 软化一致性 | 一般 | 重要 | 非常重要 | 多线拉拔 / 在线退火窗口窄 |
| 批间波动 | 可通过工艺吸收 | 需控制 | 必须很小 | 超细线放大任何原料波动 |
八、三条路线到底怎么选?一个更实用的结论
| 目标产品 | 更优先考虑 | 理由 | 不应忽略的短板 |
|---|---|---|---|
| 常规电缆 / 大批量圆线 | 高品质 SCR/Contirod | 产量高、成本低、组织经过热轧均匀化 | 控制孔洞、Cu₂O、表面折叠和轧入夹杂 |
| 0.1 mm 级细线、多线拉拔 | SCR 高等级杆 / 8 mm 上引 OF 均可 | 两者都有成熟工业路线 | 最终看断线率、退火窗口和缺陷谱,不看工艺名 |
| ≤0.05 mm 超细线、高端漆包线 | 优先评估高洁净上引 OF 或 Dip-Formed OF;优秀 SCR 亦可 | 低氧、低夹杂、表面和退火一致性更关键 | 上引要管柱状铸态 / 孔洞;Dip 设备复杂;SCR 要管氧化物 |
| 高温氢气 / 真空连接相关导线 | Cu-OF / OFE 路线 | 避免 Cu₂O 相关氢脆 | 仍要严格控制其他杂质 |
| 扁线 / 异形漆包线 | Dip/热轧杆或经过受控预变形的 OF 杆 | 截面重构与组织均匀性要求更高 | 表面和边部缺陷会被压延放大 |
如果一定要给“超细拉丝最优铜杆”一个排序,不应按上引、SCR、Dip Forming 简单排 1、2、3。更合理的排序是:缺陷最少的高洁净铜杆第一,批间波动最小的第二,最适合现有大拉—中拉—细拉—退火设备窗口的第三。工艺路线只是产生这些特性的手段。
对于已有上引线的工厂,建议尤其明确:如果 8 mm 杆已经能稳定做 0.05–0.10 mm 并且断线率低,不要为了“细化晶粒”强行新增轧制;如果是 12.5–20 mm 大规格上引杆,或者超细线出现组织 / 退火不均、表面波纹、圆度波动,可以通过受控冷 / 温轧预变形做 DOE。
但如果断口里主要看到 Al₂O₃、SiO₂、Fe 系颗粒、石墨 / 耐火材料碎片或中心孔洞,优先改熔炼和铸造,轧机解决不了这些根因。
九、给生产现场一个可直接执行的验收框架
如果目标是 0.05–0.10 mm 高端细线,不建议采购标准只写“8 mm 无氧铜杆、≥101% IACS”。建议至少同时写入以下项目:牌号与氧 / 杂质限值、20 ℃ 电阻率、拉伸与伸长、表面缺陷、圆度、涡流检测方法与双方约定阈值、头中尾取样、退火软化曲线、实际大拉断线率验证,以及断口 SEM 归因。对超细线,最后一项往往比单次化学成分报告更值钱。
ASTM B49 要求铜杆适合继续加工成电导体并关注化学成分、表面和脆化等性能;ASTM E1606 则提供铜杆涡流检验的通用方法。真正的高端铜杆采购,是把这类标准与自己的终端拉丝验证叠加,而不是只购买一个“无氧”“上引”或“进口设备”的标签。
十、核心结论
第一,上引之后并不是必须轧。高质量 8 mm 上引 Cu-OF 本来就可以直接进入细线 / 多线拉拔,这是该路线的优势之一。
第二,某些上引杆之所以增加轧制,是为了从大规格铸杆降径、重构柱状铸态组织、引入均匀塑性储能和改善后续再结晶一致性,而不是为了单纯提高导电率。
第三,SCR 的优势是大产能和热轧组织均匀化;Dip Forming 的优势是把低氧化学成分与在线热轧结合;上引的优势是直接铸出、低氧、表面氧化少、避免轧入夹杂。三条路线各有代价。
第四,当最终线径进入 0.1 mm 以下,真正决定能不能稳定生产的往往不是“哪种工艺”,而是夹杂、孔洞、表面缺陷、化学杂质和批次一致性。超细拉丝的竞争,本质上是铜杆缺陷控制能力的竞争。
参考文献
- ASTM B49-20, Standard Specification for Copper Rod for Electrical Purposes, ASTM International, 2020.
- ASTM E1606-25, Standard Practice for Electromagnetic (Eddy Current) Examination of Copper and Aluminum Redraw Rod for Electrical Purposes, ASTM International, 2025.
- ASTM B115-24, Standard Specification for Electrolytic Copper Cathode, ASTM International, 2024.
- ASTM B170-24, Standard Specification for Oxygen-Free Electrolytic Copper—Refinery Shapes, ASTM International, 2024.
- UPCAST OY, UPCAST® Technology—Rod Production, technical information.
- UPCAST OY, Casting High-Conductivity Oxygen-Free Copper Rod from Scrap: Myths and Reality, technical review.
- Southwire Company, SCR® Copper Rod Systems, technical documentation.
- Metrod Holdings, Southwire Continuous Rod Process—Casting and Hot Rolling Technology, technical documentation.
- European Commission / Umweltbundesamt, Reference document on non-ferrous metals industries: dip-forming copper wire rod process.
- Q. Yu et al., Effect of Casting Speed on Solidification Behavior and Porosity Defects in Low-Oxygen Copper Casting Rods Using SCR Technology, J. Manuf. Mater. Process. 10 (2026) 14.
- Lacroix + Kress GmbH, Dip-Formed Cu-OF1 Rod and Fine Wire Product Information.
- K. Suzuki et al., Effects of Hot-Working Processes and Impurities on the Properties of Cold-Drawn Cu Wires, J. Japan Inst. Metals 51 (1987) 858-863.
- I. Kinas, E. Tan, H. Can, The Effect of Oxygen Content on Mechanical and Conductivity Properties of Copper Rods Produced by Contirod and Up-Cast Continuous Casting Methods, Int. J. Sci. Technol. Res. 4(10) (2018).
- G. Meseha et al., Defects and Failure in Ultra-Fine Copper Magnet Wire, Scripta Materialia 39 (1998) 1385-1390.
- K. Yoshida et al., Finite-Element Simulation of Inclusion Size Effects on Copper Shaped-Wire Drawing, Mater. Sci. Eng. A 422 (2006) 252-258.
- M. Zasadzińska, B. Smyrak, T. Knych, P. Strzępek, Defects Analysis of Copper Wires Manufactured in Industrial Conditions, Metalurgija 61 (2022) 774-776.
- M. Zasadzińska et al., Fragmentation of Cu2O Oxides Caused by Various States of Stress Resulting from Extreme Plastic Deformation, Materials 18 (2025) 1736.
- J. Campbell et al., Prediction of Periodic Centerline Porosity and Pulse Marks by CFD and Experimentation for Continuously Cast Copper, Metall. Mater. Trans. B 54 (2023).
- Evolution of Microstructure and Properties of Oxygen-Free Copper During Severe Drawing Process, Crystals 16 (2026) 439.
- A. Al-Qureshi et al., Annealer Curve Characteristics of Electrolytically Refined Tough Pitch Copper (Cu-ETP) and Oxygen Free Up-Cast Copper (Cu-OF) for Electrical Cable Wires, Results in Materials 8 (2020) 100146.